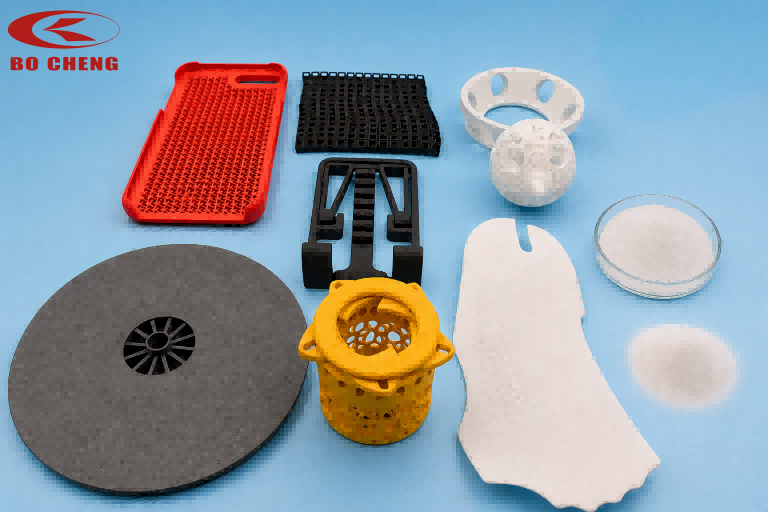
Produtos em destaque

Nós nos concentramos na produção, desenvolvimento e aplicação de nylon PA6, reforço de PA66, têmpera, condutividade térmica, resistência ao calor, retardância de chamas e outros plásticos especiais modificados.
  • PA66 Resin
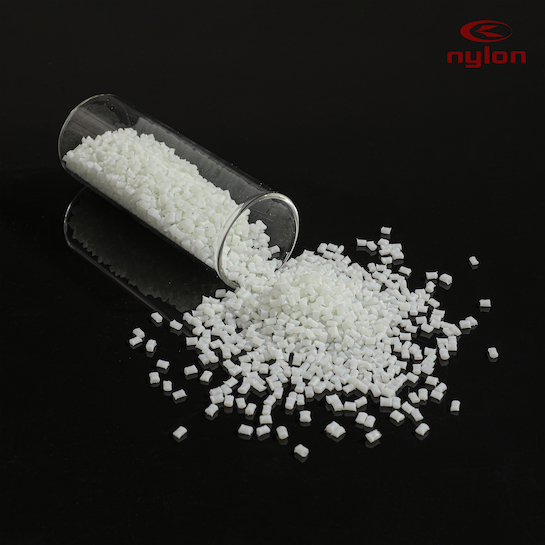
    PA66 EPR27 Nylon 66 modificado de alto impacto de grau virgem

    Nylon PA66 de qualidade virgem premium: Resina de poliamida 66 (PA66) não modificada de alta qualidade com formulação EPR27, garantindo consistência e desempenho superior. Principais aplicações: Ideal para peças automotivas, aparelhos eletrônicos, ferramentas elétricas e engrenagens industriais. Fornecimento direto da fábrica: Opções personalizáveis ​​disponíveis para atender a requisitos específicos de processamento e desempenho.

  • Molding Process Glass Fiber Reinforced Material
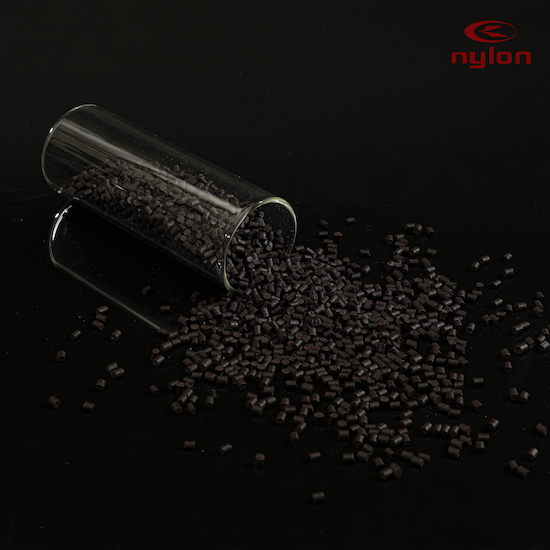
    PA6 GF30 Natural/Preto Material de Fibra de Vidro de Alta Resistência

    Material PA6 GF30 de grau de moldagem por injeção, reforçado com 30% de fibra de vidro para aumentar a resistência, rigidez e resistência ao impacto.Disponível em opções de cores natural e preta, adequado para diversas aplicações industriais.Ideal para peças automotivas, aparelhos eletrônicos, ferramentas elétricas e equipamentos industriais, garantindo desempenho consistente sob condições de alto estresse.Fornecimento direto da fábrica com formulações personalizáveis ​​para atender a diversas necessidades de aplicação.

  • Engineering Plastic for High Performance
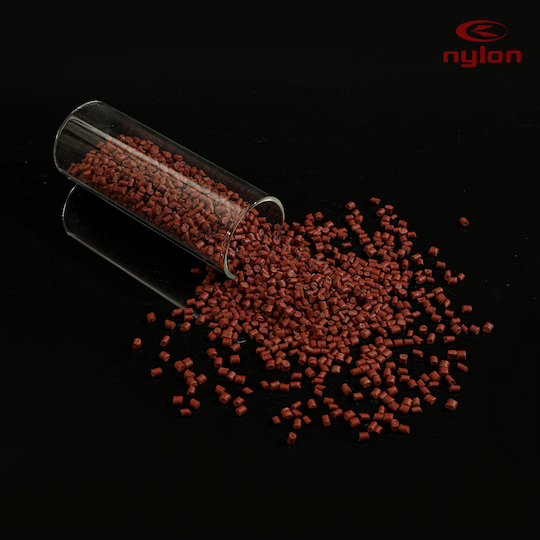
    Material reforçado com fibra de vidro PA66 GF30 para maior resistência e durabilidade

    Material de moldagem por injeção PA66 GF30, reforçado com 30% de fibra de vidro para melhorar a resistência à tração, rigidez e resistência ao impacto.Ideal para peças automotivas, aparelhos eletrônicos, ferramentas elétricas e equipamentos industriais, garantindo desempenho superior em ambientes exigentes.Fornecimento direto da fábrica com opções personalizáveis ​​para atender a diversos requisitos de aplicação.

  • 30% Glass Fiber Reinforced PA6
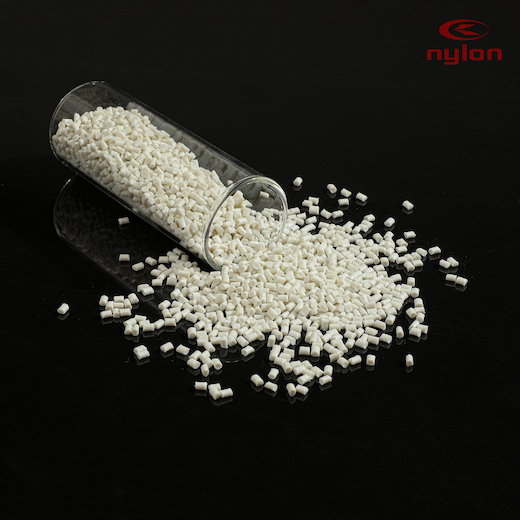
    PA6 GF30 FR V0 Material reforçado com fibra de vidro retardante de chamas de alta resistência

    Material de grau de moldagem por injeção PA6 GF30 FR V0, reforçado com 30% de fibra de vidro para maior resistência e rigidez.Retardante de chamas com certificação UL94 V-0, proporcionando excelente resistência ao fogo para aplicações críticas de segurança.Ideal para peças automotivas, aparelhos eletrônicos e equipamentos industriais, garantindo desempenho confiável sob altas temperaturas.Fornecimento direto da fábrica com formulações personalizáveis ​​para atender a diversos requisitos de aplicação.

  • PA66 GF30 FR V0 Supplier
    PA66 GF30 FR V0 Material Reforçado com Fibra de Vidro Retardante de Chamas

    Material de moldagem por injeção PA66 GF30 FR V0, reforçado com 30% de fibra de vidro para maior resistência e rigidez. Retardante de chamas com classificação UL94 V-0, garantindo alto nível de segurança contra incêndio em aplicações críticas. Ideal para componentes automotivos, aparelhos eletrônicos e equipamentos industriais, oferecendo desempenho confiável em condições extremas. Fornecimento direto da fábrica com formulações personalizáveis para atender a vários requisitos da indústria.

  • Cold Weather Flexibility
    Material anti-frio PA6 durável e resistente ao frio

    Material PA6 de grau de moldagem por injeção, projetado para resistência superior ao frio e durabilidade em ambientes de baixa temperatura.Ideal para peças automotivas, equipamentos para áreas externas e aplicações industriais que exigem desempenho confiável em frio extremo.Fornecimento direto da fábrica com formulações personalizáveis ​​para atender às necessidades específicas da aplicação.

  • Industrial Tools for Extreme Climates
    PA66 Material Anti-Frio Alta Resistência ao Impacto

    Nylon PA66 resistente ao frio de alto desempenho: Especialmente formulado para manter a flexibilidade, a resistência ao impacto e a integridade estrutural em ambientes de baixa temperatura. Principais aplicações: Ideal para peças automotivas, aparelhos eletrônicos, equipamentos para áreas externas e componentes industriais sujeitos a frio extremo. Fornecimento direto da fábrica: Formulação de material personalizável para atender a requisitos específicos de desempenho e processamento.

  • Nylon 6 YH800 Grade
    PA6 YH800 Resina de Nylon 6 de Alto Desempenho de Grau Virgem

    Nylon PA6 de qualidade virgem premium: Resina de poliamida 6 (PA6) não modificada de alta qualidade com formulação YH800, garantindo desempenho consistente e durabilidade excepcional. Principais aplicações: Ideal para peças automotivas, aparelhos eletrônicos, ferramentas elétricas e componentes industriais. Fornecimento direto da fábrica: Personalizável para atender a requisitos específicos de processamento e desempenho.

Sobre Bocheng
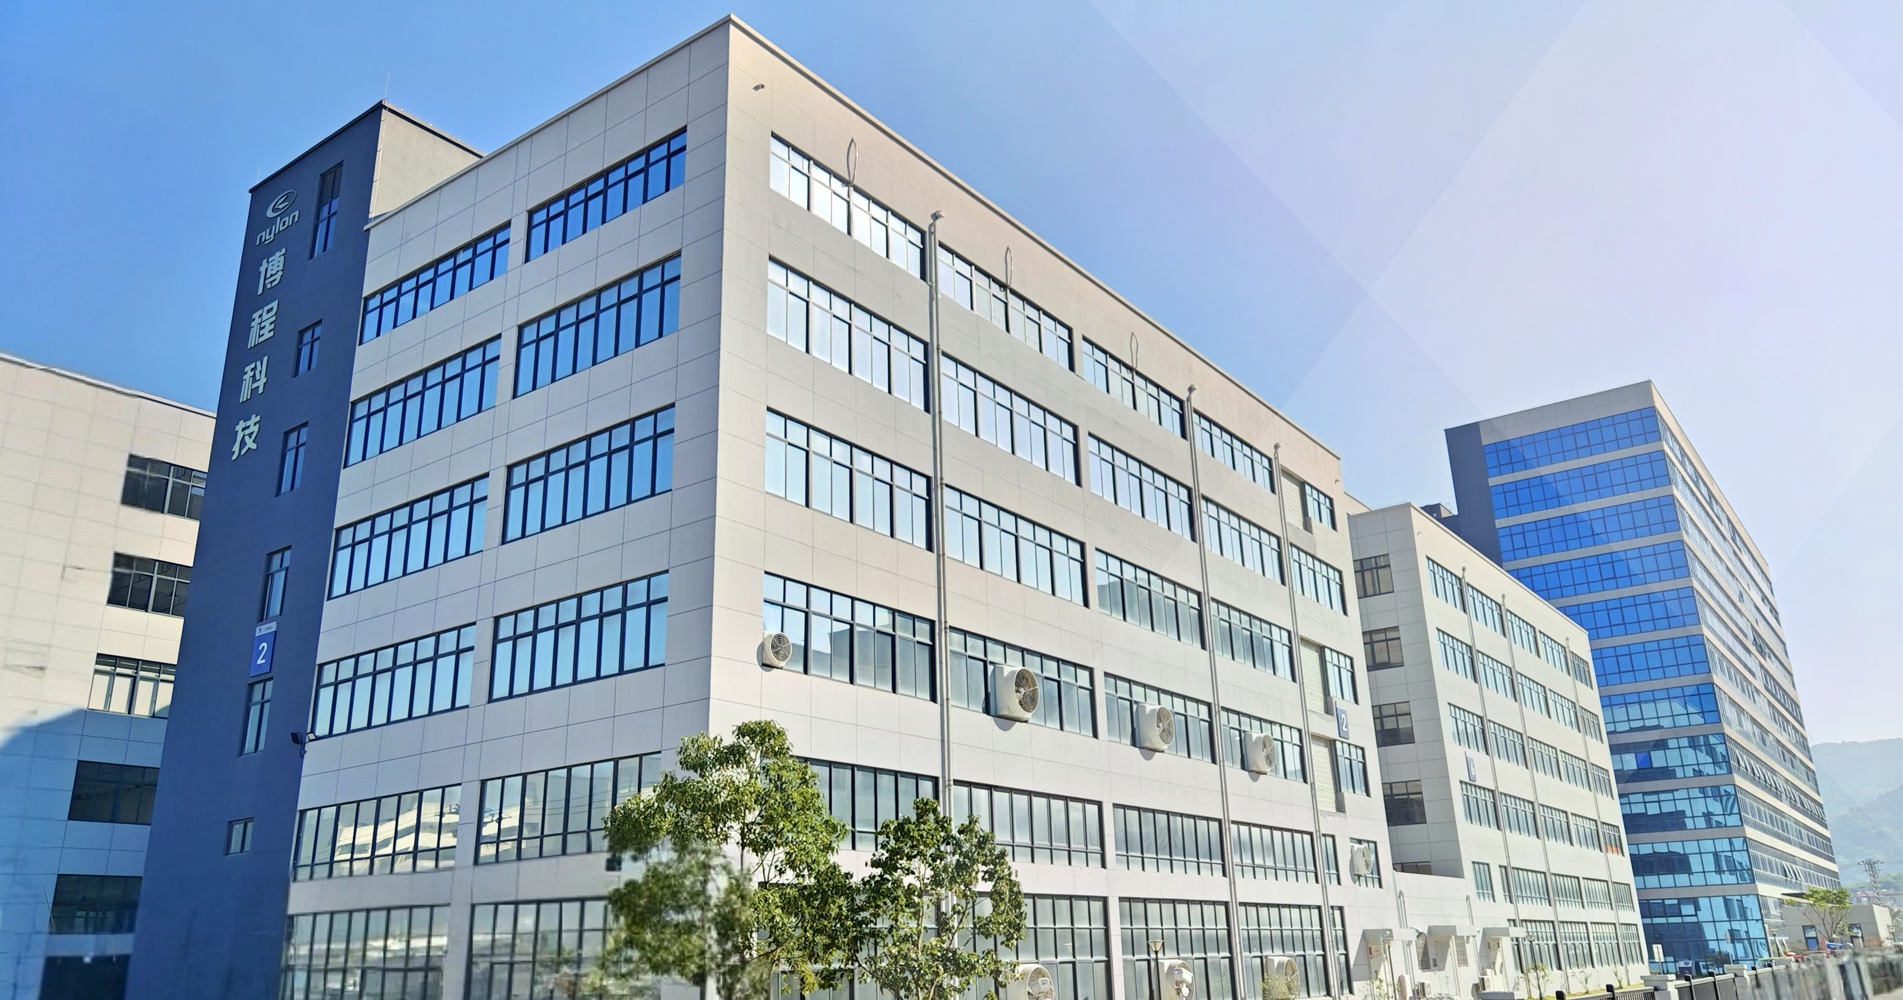
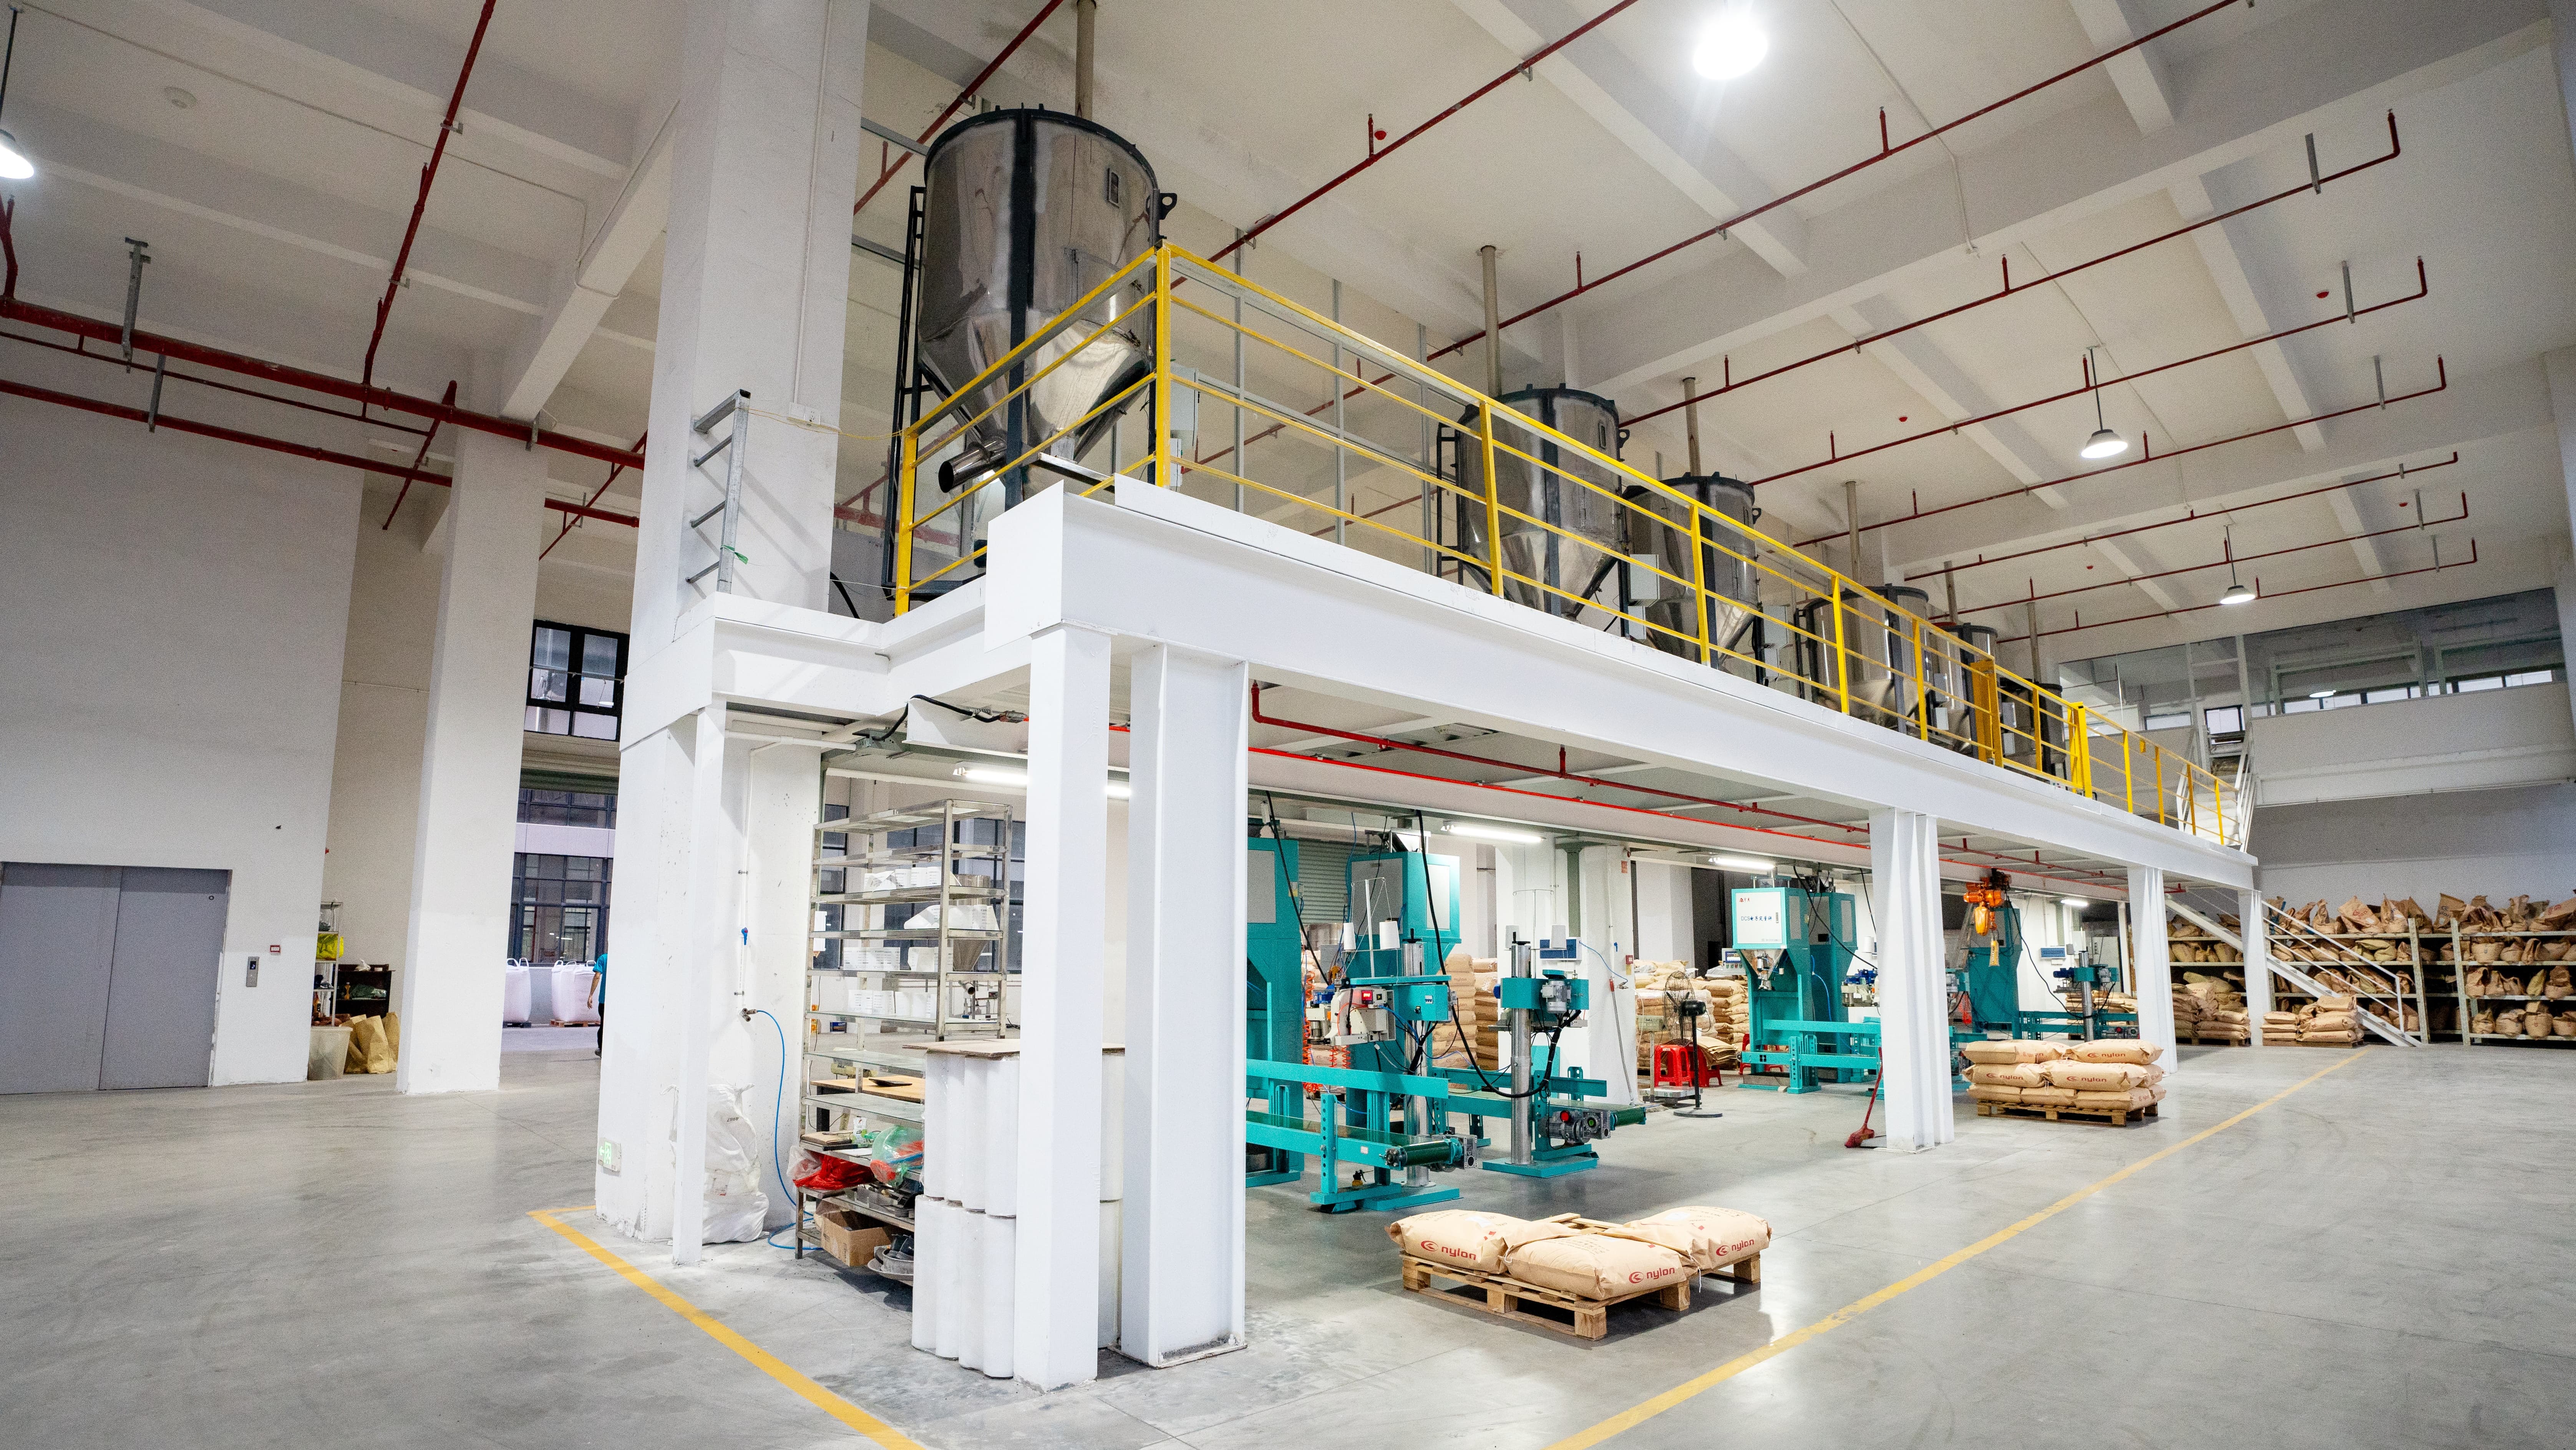
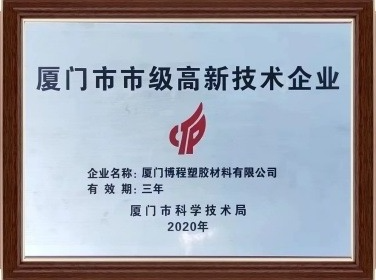
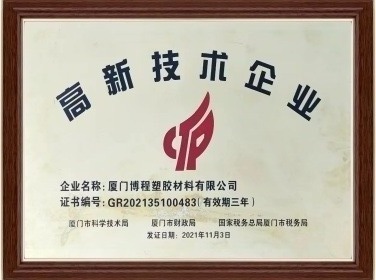
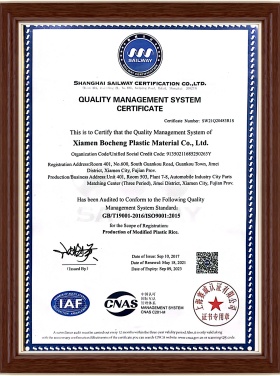
A Xiamen Bocheng Plastic Materials Co., Ltd. é uma empresa líder em produção moderna, fundada em 2009 e localizada na Zona Econômica Especial de Xiamen, na China. Como uma empresa comprometida com a inovação tecnológica e a excelência, integramos pesquisa e desenvolvimento, produção e vendas na área de materiais plásticos de alto desempenho. Ao longo dos anos, nos consolidamos como um nome confiável no setor, conquistando diversas honrarias, incluindo o reconhecimento como Empresa Municipal de Alta Tecnologia de Xiamen, Empresa Nacional de Alta Tecnologia e Empresa Integrada de Padronização.
  • Estabelecido
    0

    Encontrado

  • Experiências
    0

    Países Exportadores

Fabricante profissional de nylon

"Oferecemos garantias sólidas para atender às necessidades do cliente e à qualidade do produto."

Últimas notícias e blog

Fique por dentro das últimas notícias e insights da nossa empresa. Nosso blog apresenta tendências do setor, inovações em produtos e perspectivas de especialistas sobre materiais de nylon e muito mais.
  • 16 November 2026
    Polymer Powder Innovations at RUPLASTICA: Insights from a Wholesale Fusion Coating Nylon Powder Factory

    The annual RUPLASTICA exhibition in Moscow serves as a focal point for international plastics machinery manufacturers, resin compounders, and surface finishing specialists across Eurasia. Industrial engineers and metal fabricators increasingly prioritize thermoplastic fusion coatings to protect heavy-duty hardware against chemical corrosion, electrical flashovers, and mechanical wear. Partnering with an established Wholesale Fusion Coating Nylon Powder Factory empowers industrial applicators to refine their thermal spraying and dip-coating parameters using high-purity polyamide powders. Technical exchanges during the trade show allow coating specialists to inspect coated metal prototypes, evaluate surface leveling performance, and examine microscopic particle distributions firsthand.   Live Surface Protection Demos at RUPLASTICA: Unveiling Polymer Fusion Coating Mechanics Exhibition floors provide an ideal setting to validate material physics under real-world processing conditions. Unlike conventional liquid paints or thin thermoset powder coatings, thermoplastic fusion coating relies on melting solid polymer particles onto preheated metal substrates. The molten polymer flows into a continuous, seamless protective skin that bonds mechanically and chemically to the metal surface. Achieving high adhesion without primer undercoats requires uniform thermal transfer and precise particle melt behavior. Live technical demonstrations during industrial trade shows clarify the mechanical advantages of specialty polyamide coatings over standard polyolefin or epoxy finishes. Coating engineers examine coated pipeline valves, automotive drive shaft splines, dishwasher baskets, and electrical fuse gear under simulated stress. Exhibiting functional prototypes demonstrates how thermoplastic nylon powder withstands harsh impact without chipping or cracking. BOCHENG (Xiamen Bocheng Plastic Materials Co., Ltd.) brings specialized particle modification insights directly to international industrial coaters. By presenting rigorously tested polyamide powders alongside complete thermal processing guidelines, BOCHENG helps manufacturing clients achieve consistent surface protection across diverse metal geometries. Particle Size Distribution (PSD) Physics: Tailoring D50 and Span Values for Coating Precision Achieving a smooth, defect-free polymer coating requires careful control of powder particle size distribution (PSD). The median particle diameter, designated as the D50 value, dictates how powder particles behave inside application equipment. Furthermore, controlling the overall PSD breadth, or Span value, prevents particle segregation during handling and ensures consistent thermal melting rates across the entire metal surface. Industrial application methods demand distinctly different particle dimensions to function efficiently: l Electrostatic Spraying Powders (D50 approximately 35 to 45 micrometers): Fine particle engineering ensures optimal electrostatic charge retention and smooth aerodynamic transport through spray guns. These fine powders penetrate intricate recessed corners and deposit uniform thin films ranging from 80 to 150 micrometers. l Fluidized Bed Dip Coating Powders (D50 approximately 80 to 120 micrometers): Coarser mesh configurations allow stable fluidization when air passes upward through the powder bed. Preheated metal parts immersed into the fluidized bed melt the surrounding coarse particles instantly, building thick protective barriers between 250 and 500 micrometers in a single dip. Controlling the Span value remains vital for both processes. A wide particle distribution causes fine dust to float away while heavy particles sink, leading to uneven bed fluidization and inconsistent film thickness. Precision air-classification screening eliminates extreme fines and oversized grains, ensuring stable melting behavior. Root-Cause Engineering of Coating Defects: Eliminating Pinholes, Orange Peel, and Adhesion Loss Surfaces with finishing defects compromise the structural integrity of underlying metal components. Industrial applicators frequently encounter surface flaws such as micro-pinholes, severe orange peel texture, or localized delamination during high-speed coating runs. Identifying the root causes of these defects requires analyzing raw powder morphology, moisture levels, and thermal flow kinetics. Pinhole formation typically stems from trapped moisture or excessive fine dust fractions within the powder matrix. As the polymer melts under high temperature, moisture vaporizes rapidly and escapes through the molten film, leaving tiny microscopic voids behind. Conversely, an pronounced orange peel effect occurs when the powder melt viscosity is too high or when a wide particle distribution impedes uniform thermal leveling. Using PA12 powder custom mesh sizes tailored specifically for the heating profile prevents incomplete particle coalescence. Xiamen Bocheng Plastic Materials Co., Ltd. addresses these processing challenges through advanced cryogenic milling technology and strict laboratory quality controls. By maintaining narrow PSD bands and low residual moisture thresholds, the manufacturer ensures that molten polyamide layers coalesce smoothly into non-porous, pinhole-free protective barriers. Specialized Product Architecture: From Standard Virgin PA12 to Glass-Reinforced Thermal Barriers Matching specific industrial environments requires selecting the appropriate polymer matrix and additive package. Polyamide 12 stands out as a premium coating material due to its exceptionally low water absorption, high dimensional stability, and superior dielectric insulation. Its low moisture uptake prevents coating blistering even when exposed to continuous outdoor weathering or immersion in hot aqueous solutions. Specialized coating lines benefit from targeted material formulations designed for extreme operational demands: l Virgin PA12 Powders: Pure Polyamide 12 delivers exceptional impact resistance, low coefficient of friction, and outstanding resistance to hydraulic fluids, fuels, and salts. It serves as the industry benchmark for automotive splines, marine hardware, and hygienic medical equipment coatings. l Glass-Reinforced Nylon 12 Powders: Formulated specifically for extreme wear and thermal isolation, glass-filled polyamide powders provide enhanced surface hardness and elevated heat deflection capabilities. These reinforced grades excel in electrical fuse housing insulation and high-abrasion industrial slurry pipe linings. Offering custom particle sizes across both virgin and glass-filled grades allows industrial coaters to optimize film thickness, surface appearance, and mechanical protection for specialized OEM applications.   Partnering with BOCHENG at RUPLASTICA: Strategic Supply for Regional and Global Manufacturers Navigating international manufacturing requirements demands a technical polymer partner with scalable production capacity and reliable quality management. BOCHENG leverages over 16 years of polymer modification and precision milling expertise to support industrial coating operations worldwide. By uniting advanced cryogenic grinding, rigorous particle size monitoring, and comprehensive analytical documentation, the enterprise delivers reliable material foundations for heavy-duty surface protection. All specialized polyamide powders comply fully with global environmental regulations, including RoHS and REACH standards. Combined with flexible packaging configurations, custom mesh size processing, and responsive technical support, BOCHENG helps international applicators maintain continuous coating lines and lower operational scrap rates. Coating engineers, plant managers, and procurement specialists are invited to consult with technical representatives, review detailed Particle Size Distribution analytical reports, and request trial sample batches for immediate application testing. Official Website: https://www.pa6-pa66.com/.
  • 16 November 2026
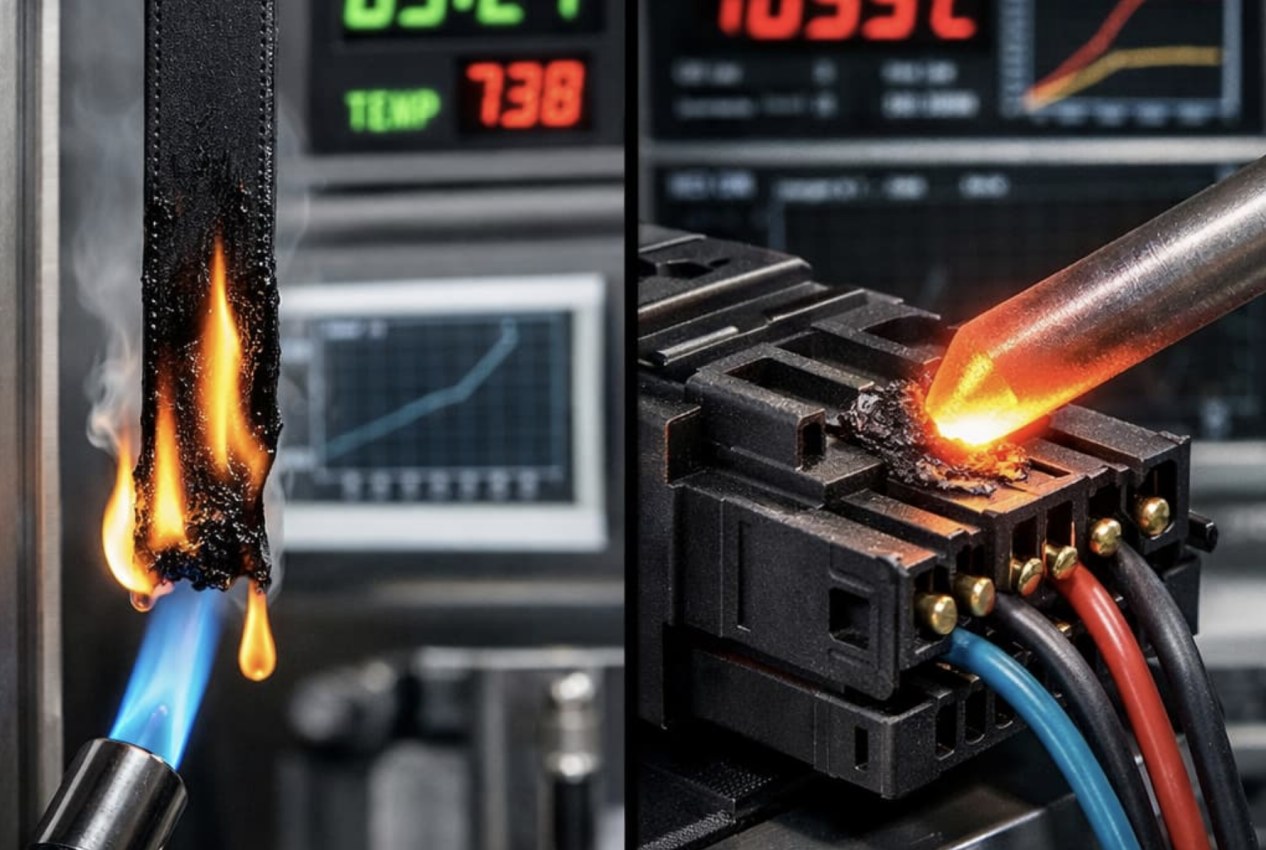
    Live Material Demos at CHINAPLAS: Technical Innovations from a Professional PA6 GF30 FR V0 Manufacturer

    The annual CHINAPLAS exhibition remains a premier global platform for displaying engineering polymer breakthroughs and processing machinery. As global environmental directives tighten and industrial safety codes become more demanding, equipment manufacturers seek advanced flame-retardant thermoplastics that balance mechanical integrity with strict fire safety compliance. Partnering with an experienced Professional PA6 GF30 FR V0 Manufacturer allows component molders and system designers to evaluate raw material performance directly through live physical demonstrations. During the trade fair, technical teams observe standardized flammability testing, verify char-forming characteristics, and analyze mechanical properties under realistic thermal and physical stress conditions.   Live Verification at CHINAPLAS: Demystifying the UL94 V-0 Flammability Benchmark under High Fiber Loading Translating laboratory certifiably compliant data sheets into reliable performance inside high-volume injection molds often presents engineering challenges. The UL94 vertical burning test evaluates material flammability by measuring self-extinguishing times, flaming combustion duration, and the presence of flaming drips that can ignite surgical cotton placed underneath the test bar. Achieving a true UL94 V-0 rating requires the sample bar to extinguish self-flaming within ten seconds after two separate burner flame applications, without dripping molten polymer during combustion. Live technical demonstrations at major trade shows strip away ambiguity from commercial compliance claims. Engineers and procurement directors inspect the precise physics of flame suppression firsthand. Demonstrating vertical flame tests live on high glass-fiber formulations confirms that the material extinguishes flames rapidly without compromising structural stability. BOCHENG (Xiamen Bocheng Plastic Materials Co., Ltd.) brings transparent quality testing methodology directly to international exhibition attendees. By performing standardized flammability evaluations alongside rigorous batch inspection, BOCHENG provides design engineers with verified empirical confidence prior to commencing expensive tooling trials. Overcoming the Wicking Effect: Micro-Formulation Engineering in Glass Fiber Reinforced Flame-Retardant PA6 Incorporating 30% glass fiber reinforcement into polyamide 6 dramatically improves tensile strength, flexural modulus, and heat deflection temperature under load. However, glass fiber introduction introduces a notable flammability challenge known as the "wicking effect." During exposure to open flame, the organic polymer matrix vaporizes and burns away near the surface, exposing inorganic glass filaments. These bare glass fibers act like internal candle wicks, drawing liquid molten resin to the combustion zone via capillary action and accelerating flame spread along the component. Overcoming this capillary combustion mechanism requires advanced micro-formulation techniques and sophisticated surface modification. Polymer chemists combine specialized halogen-free flame retardants with synergistic char-forming additives. When exposed to high flame heat, these synergistic compounds expand rapidly to build a dense, stable carbonaceous barrier layer across the fiber surfaces. This protective char layer cuts off oxygen access, seals the fiber channels, and blocks capillary resin migration to suppress further burning. Xiamen Bocheng Plastic Materials Co., Ltd. optimizes fiber-matrix adhesion and char formation technology, eliminating the wicking effect without inducing excessive brittleness or degrading base tensile strength. Application Physics: Reliability Performance in Electrical Housings and Power Tool Enclosures Translating specialized resin parameters into real-world application metrics requires examining the physical demands placed on finished industrial components. Flame-retardant polyamide compounds must balance electrical insulation, thermal resistance, and mechanical toughness under severe field conditions. Evaluating electrical housing safety insights helps engineers select optimal materials for protective switchgear and heavy-duty tool bodies. l Electrical Switchgear and Circuit Breaker Housings: Protective enclosures for industrial breakers and terminal blocks demand high Comparative Tracking Index (CTI > 600V) values and elevated Glow Wire Ignition Temperature (GWIT) performance. These properties prevent electrical tracking currents from forming conductive carbon paths along the housing surface, neutralizing fire hazards caused by electrical arcing or short-circuit overloads. l Power Tool Enclosures: Portable power tools generate intense motor heat, continuous mechanical vibration, and frequent mechanical impact from accidental drops onto concrete. Traditional flame-retardant additives often embrittle nylon resins, leading to premature housing fractures during drop tests. Optimized formulations retain high notched Izod impact resistance while maintaining UL94 V-0 self-extinguishing capabilities under severe continuous operation. Achieving this balance requires precise resin viscosity control and uniform additive dispersion throughout the extrusion matrix. BOCHENG formulates customized grade variations that cater specifically to high-impact power tool housings or high-CTI electrical switchgear components.   Sustainable Compliance and Technical Support: Navigating Halogen-Free Mandates with BOCHENG Global regulatory frameworks, including EU RoHS, REACH, and emerging PFAS-free directives, increasingly restrict traditional halogenated flame-retardant additives due to toxic smoke and environmental persistence risks. Manufacturing exporters must transition toward environmentally compliant, halogen-free flame retardant solutions that maintain high fire safety standards without risking export market rejections. Non-halogenated phosphorus-nitrogen systems deliver low smoke density, minimal corrosive gas generation, and safe recyclability profiles across international markets. Navigating these regulatory shifts requires comprehensive technical support alongside reliable polymer supply. BOCHENG operates dedicated compounding R&D facilities to support custom color matching, flame-retardant optimization, and property tailoring. Whether client applications require specific electrical gray color consistency or precise melt flow behavior for thin-wall injection molds, BOCHENG provides tailored technical engineering support. Furthermore, rapid sampling protocols allow international buyers to initiate mold validation tests immediately following trade show technical sessions. Connect with BOCHENG at CHINAPLAS: Elevating Your Engineering Material Architecture Securing high-performance engineering plastics for demanding international applications requires partnering with an experienced, transparent compounding specialist. BOCHENG combines over 16 years of polymer modification expertise with comprehensive batch-level quality verification to support global manufacturing supply chains. Through live material demonstrations, published technical datasets, and direct engineering consultations, the enterprise demonstrates how advanced polyamide formulations fulfill stringent international safety standards. All reinforced flame-retardant grades comply fully with global environmental regulations and international fire safety metrics. Supported by ready-to-ship stock buffers and flexible minimum order volumes, BOCHENG enables component molders and system integrators to safeguard production schedules and optimize component reliability. Technical directors, procurement managers, and product design teams are encouraged to connect with BOCHENG specialists, examine full Certificate of Analysis (COA) documents, and request evaluation sample kits for comprehensive line testing. Official Website: https://www.pa6-pa66.com/

  • 08

    2026-05

    Da Amostra à Produção em Massa: Análise de Causa Raiz em Engenharia para a Melhoria do Desempenho do Nylon 2

    Um exemplo prático envolve uma carcaça de conector automotivo feita de PA66 GF30Durante a etapa de escalonamento, a redução da temperatura do molde de 90°C para 70°C melhorou o tempo de ciclo, mas reduziu a resistência ao impacto em cerca de 15%, levando à falha. O retorno à temperatura original do molde resolveu o problema. Destacando a dependência do desempenho em relação às condições do processo.A cinética de cristalização da poliamida relaciona diretamente a taxa de resfriamento às propriedades mecânicas. Um resfriamento mais rápido aumenta a rigidez, mas reduz a tenacidade. Manter esse equilíbrio é essencial, mas muitas vezes é comprometido na produção de alto rendimento.Os dados confirmam essas tendências: a força do impacto pode variar ao longo do tempo. 20% com flutuações de umidade e deslocamentos do módulo de flexão por 10–15% com mudanças na temperatura do molde. Essas variações são significativas o suficiente para afetar a confiabilidade do produto.Em última análise, a otimização do desempenho não se resume à seleção de um material melhor, mas sim ao controle do sistema de processamento. Os engenheiros devem priorizar os padrões de secagem, as faixas de temperatura do molde e os limites de cisalhamento para garantir a consistência. 

    LEIA MAIS
  • 08

    2026-05

    Da Amostra à Produção em Massa: Análise de Causa Raiz em Engenharia para Melhoria do Desempenho do Nylon 1

    Da validação do protótipo à produção em massa, as mudanças de desempenho em poliamida São frequentemente mal interpretadas como inconsistências do material, quando na realidade resultam de alterações nas condições de processamento. Em ambientes laboratoriais controlados, as amostras moldadas por injeção são produzidas sob secagem estável, baixo cisalhamento e temperaturas de molde otimizadas. No entanto, ao se escalar para a produção, variações no teor de umidade, tempo de ciclo e histórico de cisalhamento alteram significativamente o comportamento do material.A poliamida é extremamente sensível à umidade. Uma variação de 0,08% a 0,2% pode levar a reduções mensuráveis ​​na resistência ao impacto e ao aumento de defeitos superficiais. Na produção em massa, o manuseio do material e a umidade ambiente introduzem flutuações antes mesmo de o material entrar na máquina de moldagem.As alterações na janela de processamento são outro fator crucial. Velocidades de injeção mais altas e ciclos mais curtos aumentam as taxas de cisalhamento, intensificando a orientação molecular e a anisotropia. Isso é particularmente evidente em PA66 reforçado com fibra de vidro, onde o alinhamento das fibras afeta a deformação e a estabilidade dimensional.As diferenças nas ferramentas complicam ainda mais a escalabilidade. Moldes com múltiplas cavidades introduzem desequilíbrio no fluxo e gradientes de temperatura, afetando o comportamento da cristalização e a consistência da contração. Esses problemas são frequentemente atribuídos erroneamente à variação do material, em vez de ao desvio do processo.

    LEIA MAIS
  • 23

    2026-04

    Modelo comparativo do custo do ciclo de vida para PA6, PA66 e Nylon 2 reciclado

    No entanto, essa vantagem estrutural também acarreta algumas desvantagens. O PA66 requer temperaturas de processamento mais elevadas e normalmente consome mais energia durante a moldagem por injeção. Em ambientes de produção em larga escala, essas diferenças influenciam o consumo de energia da máquina, o tempo de resfriamento e a duração do ciclo de moldagem.A comparação torna-se mais complexa quando O náilon reciclado é introduzido no processo de seleção de materiais. O náilon reciclado geralmente é derivado de sucata pós-industrial ou de resíduos pós-consumo. Após limpeza, recomposição e estabilização, o material pode retornar ao ciclo de produção como matéria-prima para plásticos de engenharia.Uma das principais vantagens do náilon reciclado é a sua pegada de carbono significativamente menor em comparação com a produção de polímeros virgens. Além disso, o preço dos materiais reciclados é, por vezes, menos sensível às flutuações dos mercados de matérias-primas petroquímicas. No entanto, As preocupações com a estabilidade das propriedades e a consistência entre lotes ainda exigem uma validação de engenharia cuidadosa.A experiência em diversos projetos de manufatura demonstra que o preço da matéria-prima, por si só, raramente determina o resultado econômico final. Por exemplo, em um projeto de componente estrutural para eletrodomésticos, o PA6 inicialmente parecia ser o material mais econômico devido ao seu menor preço de matéria-prima em comparação com... PA66. No entanto, testes de envelhecimento a longo prazo revelaram que o componente perdeu gradualmente a estabilidade dimensional quando exposto a temperaturas de operação contínuas em torno de 90°C.Para compensar esse efeito, os engenheiros tiveram que aumentar a espessura da parede do componente. Essa modificação aumentou o consumo geral de material e exigiu ajustes na estrutura do molde de injeção. Como resultado, a vantagem inicial de preço de PA6 foi significativamente reduzida.Uma situação semelhante foi observada em certos componentes de veículos elétricos. Alguns projetos iniciais selecionaram materiais de náilon de baixo custo para reduzir o preço inicial do componente. No entanto, durante testes de ciclos térmicos de longa duração, surgiram fissuras por tensão ou distorções dimensionais em diversas peças. A substituição do material por uma poliamida com maior resistência à temperatura aumentou o preço do material, mas reduziu o risco de falha do componente durante a operação do veículo.Esses exemplos ilustram por que o pensamento do ciclo de vida está se tornando cada vez mais importante na seleção de materiais de engenharia. Em vez de se concentrarem apenas no custo da matéria-prima, os engenheiros avaliam o efeito combinado de múltiplos fatores ao longo de todo o ciclo de vida do produto.Um modelo simplificado de custo do ciclo de vida para materiais de nylon normalmente inclui o custo de aquisição da matéria-prima, o consumo de energia no processamento, a eficiência da produção, a vida útil do produto e o potencial valor de reciclagem ao final de sua utilização. Ao analisar esses parâmetros em conjunto, torna-se mais fácil compreender o desempenho econômico real de diferentes sistemas de materiais.Por exemplo, em aplicações estruturais de alta temperatura, o PA66 pode parecer mais caro em termos de matéria-prima. No entanto, se o material melhorar significativamente a durabilidade do produto e reduzir o risco de falhas, o custo total do ciclo de vida pode se tornar menor do que o do PA6.Em contrapartida, o PA6 frequentemente demonstra vantagens claras em componentes de paredes finas com geometrias complexas. Sua fluidez superior permite menor pressão de injeção e tempos de enchimento mais curtos, o que melhora a produtividade em ambientes de produção em massa.O náilon reciclado introduz uma nova dimensão à avaliação do custo do ciclo de vida. Seu principal valor reside na redução das emissões de carbono e na conformidade com as normas, e não apenas em benefícios econômicos. À medida que a divulgação da pegada de carbono se torna cada vez mais comum nas cadeias de suprimentos europeias, as montadoras de veículos começam a exigir documentação sobre o conteúdo de material reciclado em plásticos de engenharia.Nessas circunstâncias, o náilon reciclado não é apenas uma questão de custo, mas também parte de uma estratégia de sustentabilidade mais ampla dentro da cadeia de suprimentos.Olhando para o futuro, a seleção de materiais de engenharia deixará gradualmente de ser uma simples comparação de preços e passará a ser uma avaliação abrangente do ciclo de vida. Os engenheiros devem equilibrar o desempenho mecânico, a eficiência do processamento, a confiabilidade a longo prazo e o impacto ambiental ao selecionar entre materiais como PA6, PA66 e nylon reciclado.Fornecedores de materiais capazes de fornecer dados confiáveis ​​sobre o ciclo de vida, incluindo testes de durabilidade e análise da pegada de carbonoÉ provável que conquiste uma posição mais forte nas futuras cadeias de fornecimento de materiais de engenharia.

    LEIA MAIS

Deixe um recado

Deixe um recado
Se você estiver interessado em nossos produtos e quiser saber mais detalhes, deixe uma mensagem aqui e responderemos o mais breve possível.
ENVIAR

LAR

PRODUTOS

WhatsApp

contato