Tecnologias de pós-processamento para produtos de náilon modificado: configurações de parâmetros e comparação de desempenho de recozimento e condicionamento por umidade 01
No campo da fabricação de plásticos de engenharia e em cenários de aplicação prática, compradores internacionais e operadores de moldagem por injeção frequentemente se deparam com defeitos de qualidade persistentes: componentes que apresentam alta precisão dimensional e acabamento superficial impecável imediatamente após a desmoldagem, muitas vezes sofrem empenamento, trincas de montagem ou fratura frágil durante testes de impacto após a entrega. Essa falha estrutural sutil geralmente decorre de tensões residuais congeladas geradas durante a moldagem e a forte natureza higroscópica intrínseca das resinas de poliamida (PA). Para poliamidas modificadas, incluindo fibra de vidro PA6 reforçadoEm sistemas PA66, retardantes de chama e reforçados, o ajuste dos parâmetros de injeção padrão raramente é suficiente para garantir a integridade estrutural. As etapas de pós-processamento — especificamente o recozimento e o condicionamento de umidade — são medidas de engenharia indispensáveis para eliminar tensões internas, estabilizar a morfologia cristalina e manter as propriedades mecânicas nominais sob condições reais de trabalho.
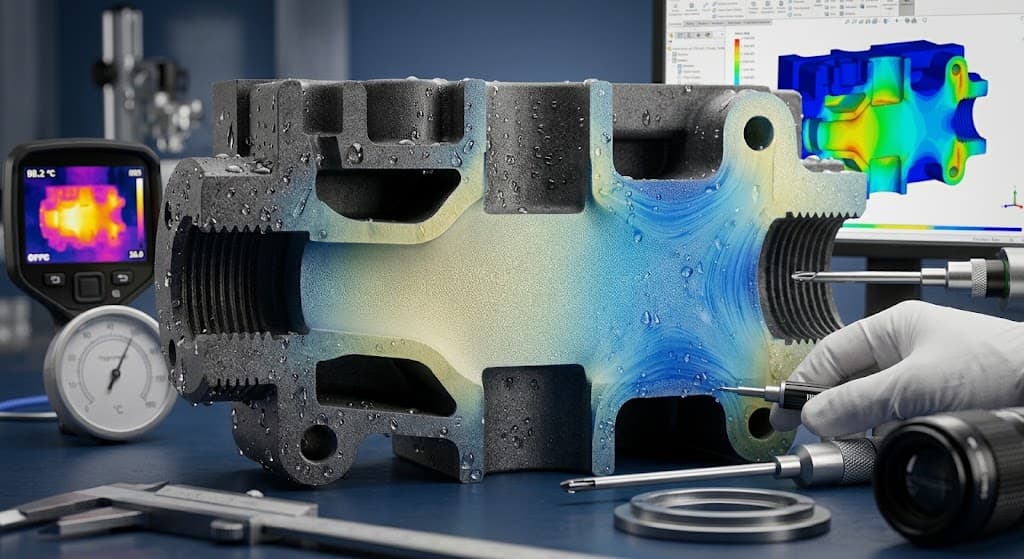
Do ponto de vista da física de polímeros, a moldagem por injeção submete os polímeros fundidos a altas taxas de cisalhamento seguidas de resfriamento térmico rápido. Esse gradiente de temperatura drástico entre a camada externa e o núcleo interno impede que as cadeias poliméricas atinjam o equilíbrio termodinâmico, aprisionando tensões residuais de orientação significativas nos domínios amorfos. Simultaneamente, As poliamidas apresentam grupos amida polares (-CONH-) ao longo de sua cadeia principal, que formam fortes ligações de hidrogênio com a umidade ambiental. Peças moldadas a seco e sem condicionamento absorvem água ao longo do tempo, que atua como plastificante, reduzindo a temperatura de transição vítrea (Tg) da fase amorfa. Sem um condicionamento controlado de umidade, a absorção descontrolada de água ambiente induz expansão volumétrica irregular, deriva dimensional e fissuração prematura sob cargas mecânicas.
O mecanismo térmico de recozimento baseia-se no fornecimento de energia para permitir a mobilidade dos segmentos em cadeias poliméricas congeladas, relaxando assim as tensões residuais e aperfeiçoando as estruturas cristalinas incompletas. Na prática, a faixa de temperatura ideal para o recozimento situa-se entre a temperatura de transição vítrea (Tg) do material e sua temperatura de fusão (Tm), tipicamente de 20 °C a 30 °C abaixo de Tm. Tomando como exemplo o PA66 reforçado com 30% de fibra de vidro (PA66+30%GF), um tratamento térmico eficaz requer uma temperatura sustentada de 140 °C a 160 °C durante 1 a 2 horas, seguida de um resfriamento lento e controlado em forno. A entrada térmica insuficiente não alivia a tensão de orientação, enquanto temperaturas excessivas ou resfriamento abrupto causam degradação térmica, oxidação superficial e tensões térmicas secundárias. A verificação quantitativa demonstra que Componentes reforçados com fibra de vidro, devidamente recozidos, apresentam variações dimensionais inferiores a 0,1% durante testes de ciclagem térmica, prevenindo eficazmente o aparecimento de fissuras por tensão tardia sob carga.
Perguntas frequentes
1. Qual é a sua quantidade mínima de encomenda (MOQ)?
Para pedidos de amostras, recomendamos uma quantidade mínima de 5 kg para garantir a validade do teste.
Para encomendas em grande quantidade, sugerimos que a quantidade mínima seja de 1000 kg; quanto maior a quantidade, menor o custo de envio.
2. Sobre a amostra.
Amostras com peso inferior a 5 kg são gratuitas, o custo do frete não está incluído.
3. Sobre a qualidade.
Possuímos certificação ISO9001 e equipamentos de teste de última geração para garantir que cada lote de produtos seja testado e qualificado antes da entrega.
4. Sobre o prazo de entrega.
Geralmente, as amostras podem ser enviadas em 3 a 5 dias, e os pedidos em grande quantidade podem ser enviados em 7 a 10 dias.
5. Sobre a transação e o método de pagamento.
Aceitamos os métodos de pagamento TT e LC, e as modalidades de negociação EXW, FOB, CIF e CNF.