Confiabilidade da carcaça de ferramentas elétricas: Lições de uma fábrica líder na China que utiliza PA6 GF30 para carcaças de ferramentas elétricas.
As ferramentas elétricas sem fio modernas operam em ambientes de campo cada vez mais exigentes. Trabalhadores da indústria e empreiteiros de obras pesadas submetem essas ferramentas a vibração mecânica constante, elevação térmica, impacto direto e exposição a produtos químicos agressivos. Consequentemente, os fabricantes globais de equipamentos originais (OEMs) exigem materiais de revestimento que ofereçam um equilíbrio intransigente entre rigidez mecânica, resistência a impactos e alta resistência à chama, como os padrões UL94 V-0. As equipes de engenharia geralmente recorrem a compostos de poliamida 6 reforçados com 30% de fibra de vidro para atender a esses requisitos. No entanto, a dependência de fichas técnicas de materiais padrão frequentemente cria uma falsa sensação de segurança durante o desenvolvimento do projeto. Insights de uma empresa líder Fábrica de PA6 GF30 de alta qualidade na China para carcaças de ferramentas elétricas Revelam que os resultados de testes de laboratório frequentemente divergem da realidade da produção. As barras de teste padrão ISO avaliam os materiais em condições ideais e estáticas. Em contraste, as geometrias complexas das carcaças de ferramentas elétricas introduzem caminhos de fluxo intrincados, espessuras de parede variáveis e tensões residuais internas. Portanto, um polímero de engenharia que passa nos testes de tração e impacto Izod em laboratório ainda pode falhar em testes de queda catastrófica no chão de fábrica. Alcançar a verdadeira confiabilidade dos componentes exige ir além das especificações isoladas da resina e compreender como a dinâmica do processamento altera a morfologia do material, desde a prototipagem de amostras até a produção em larga escala.
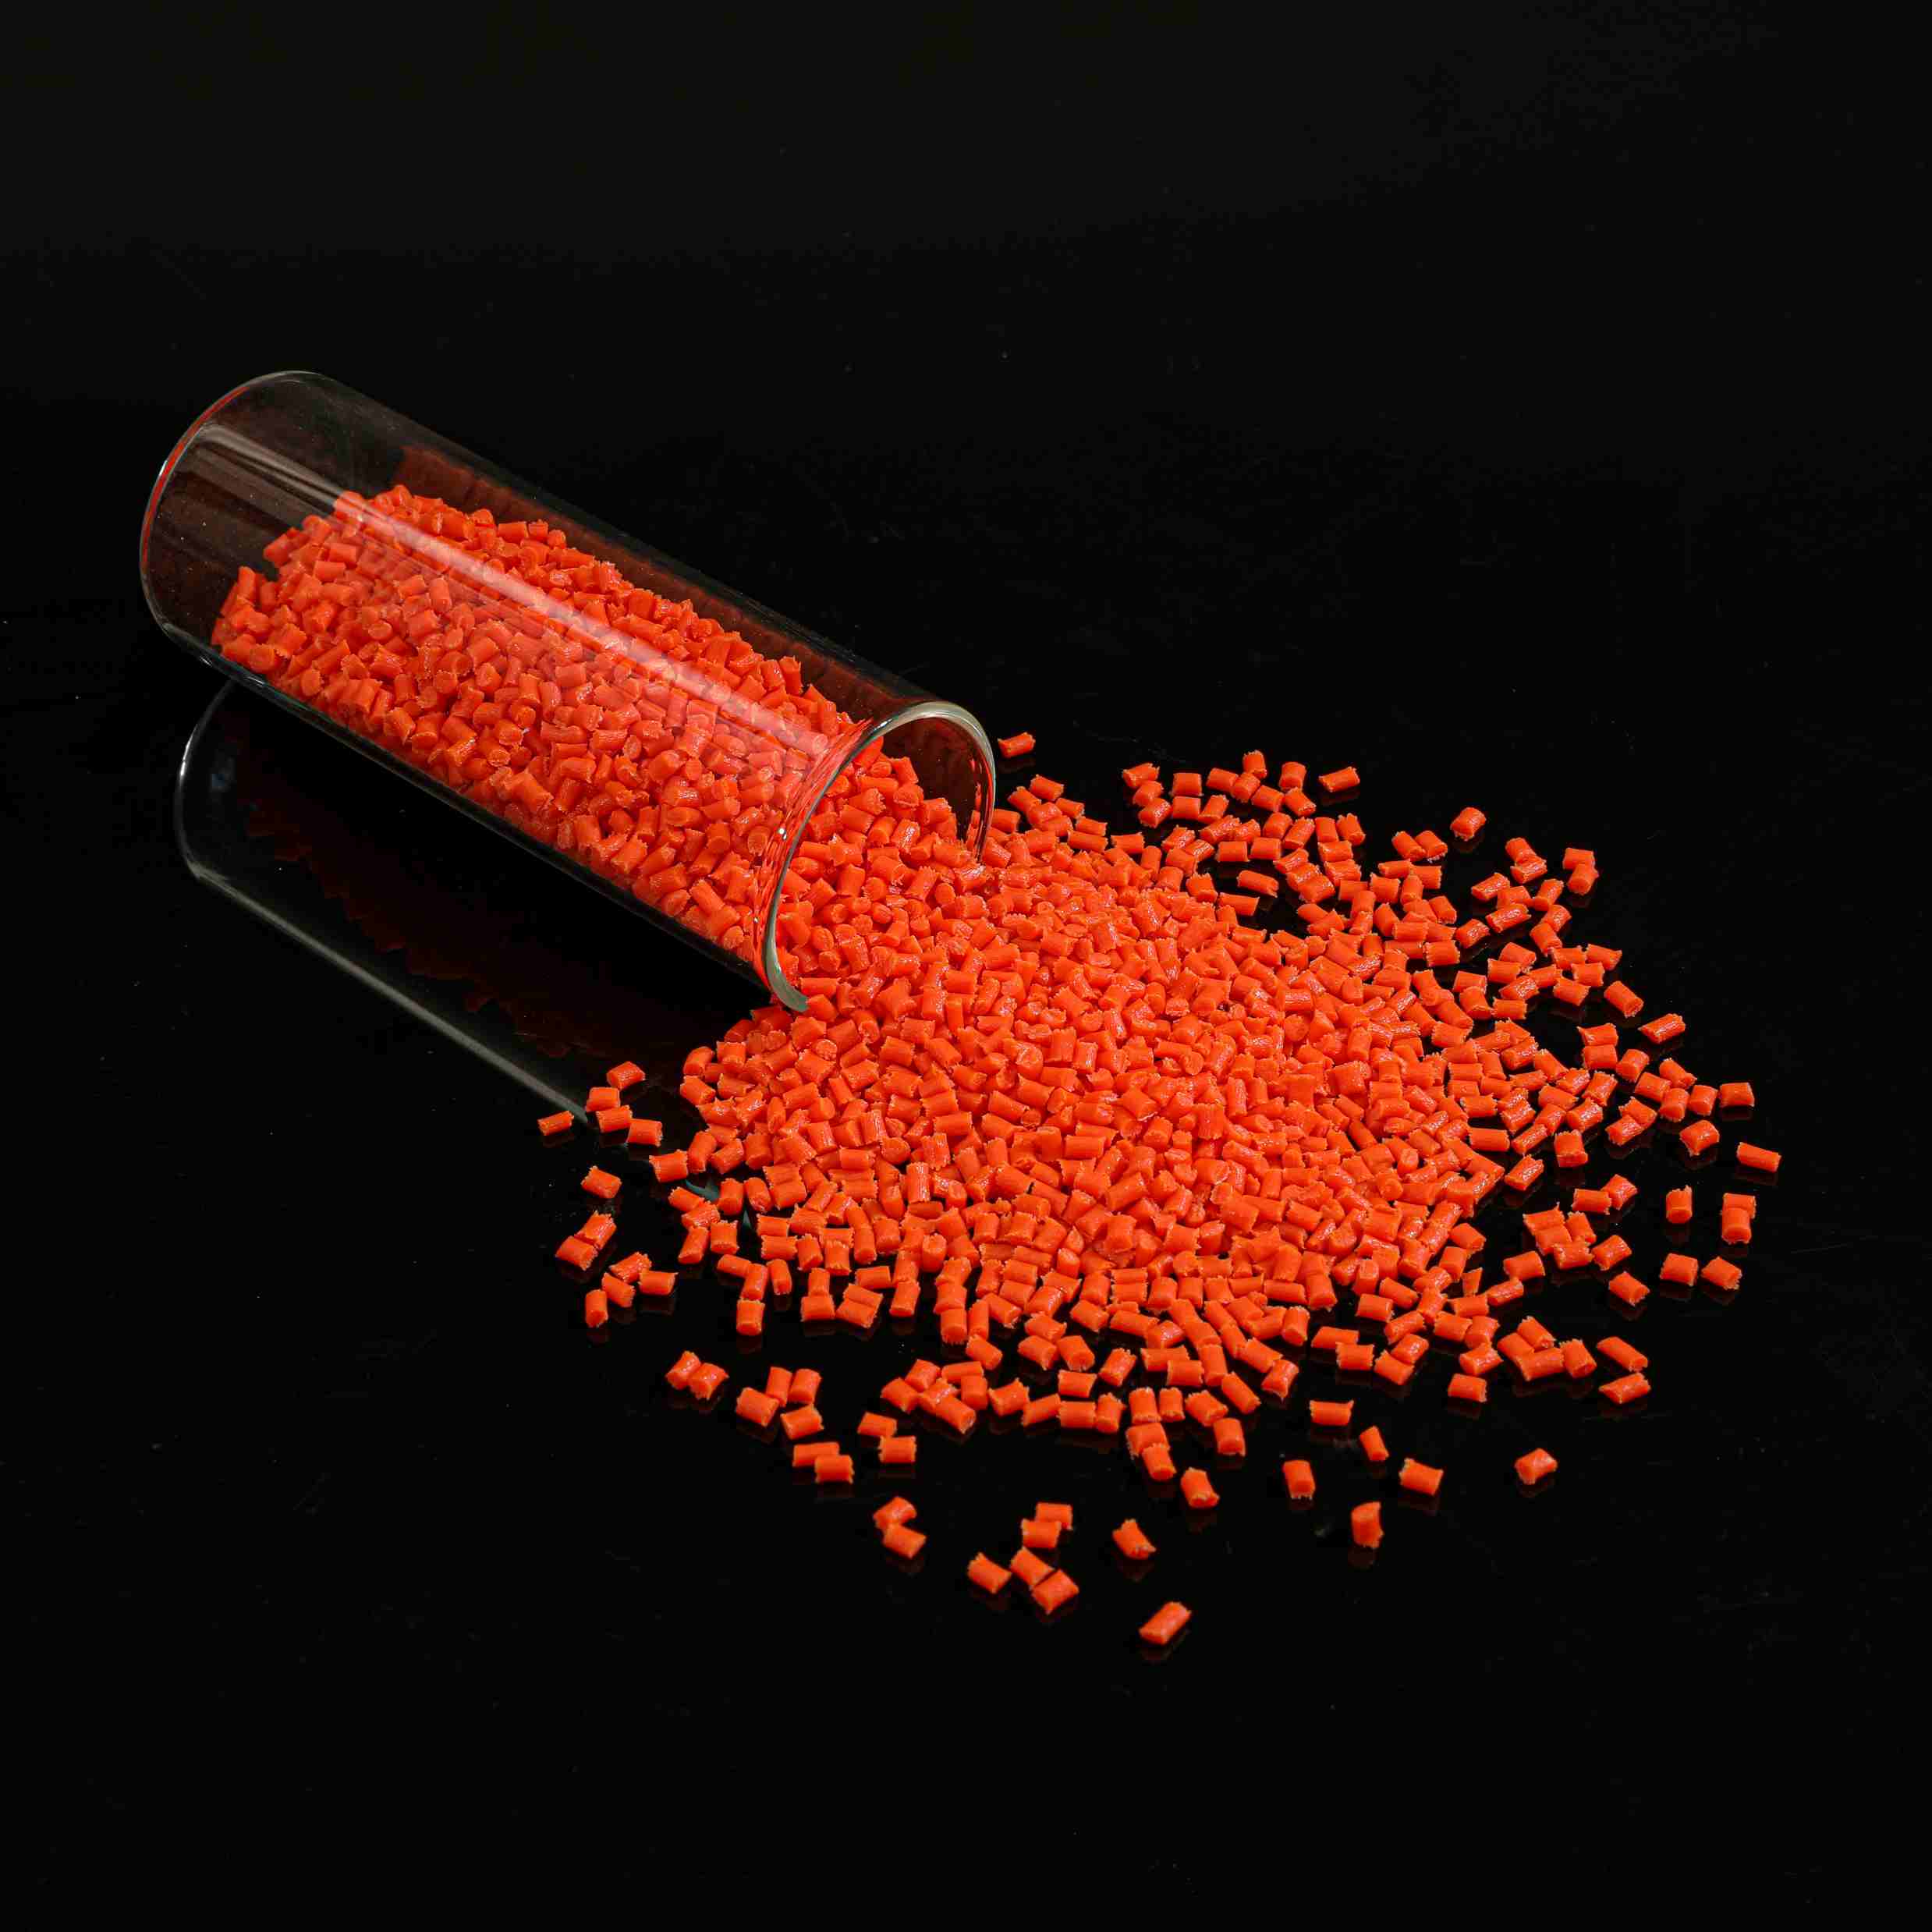
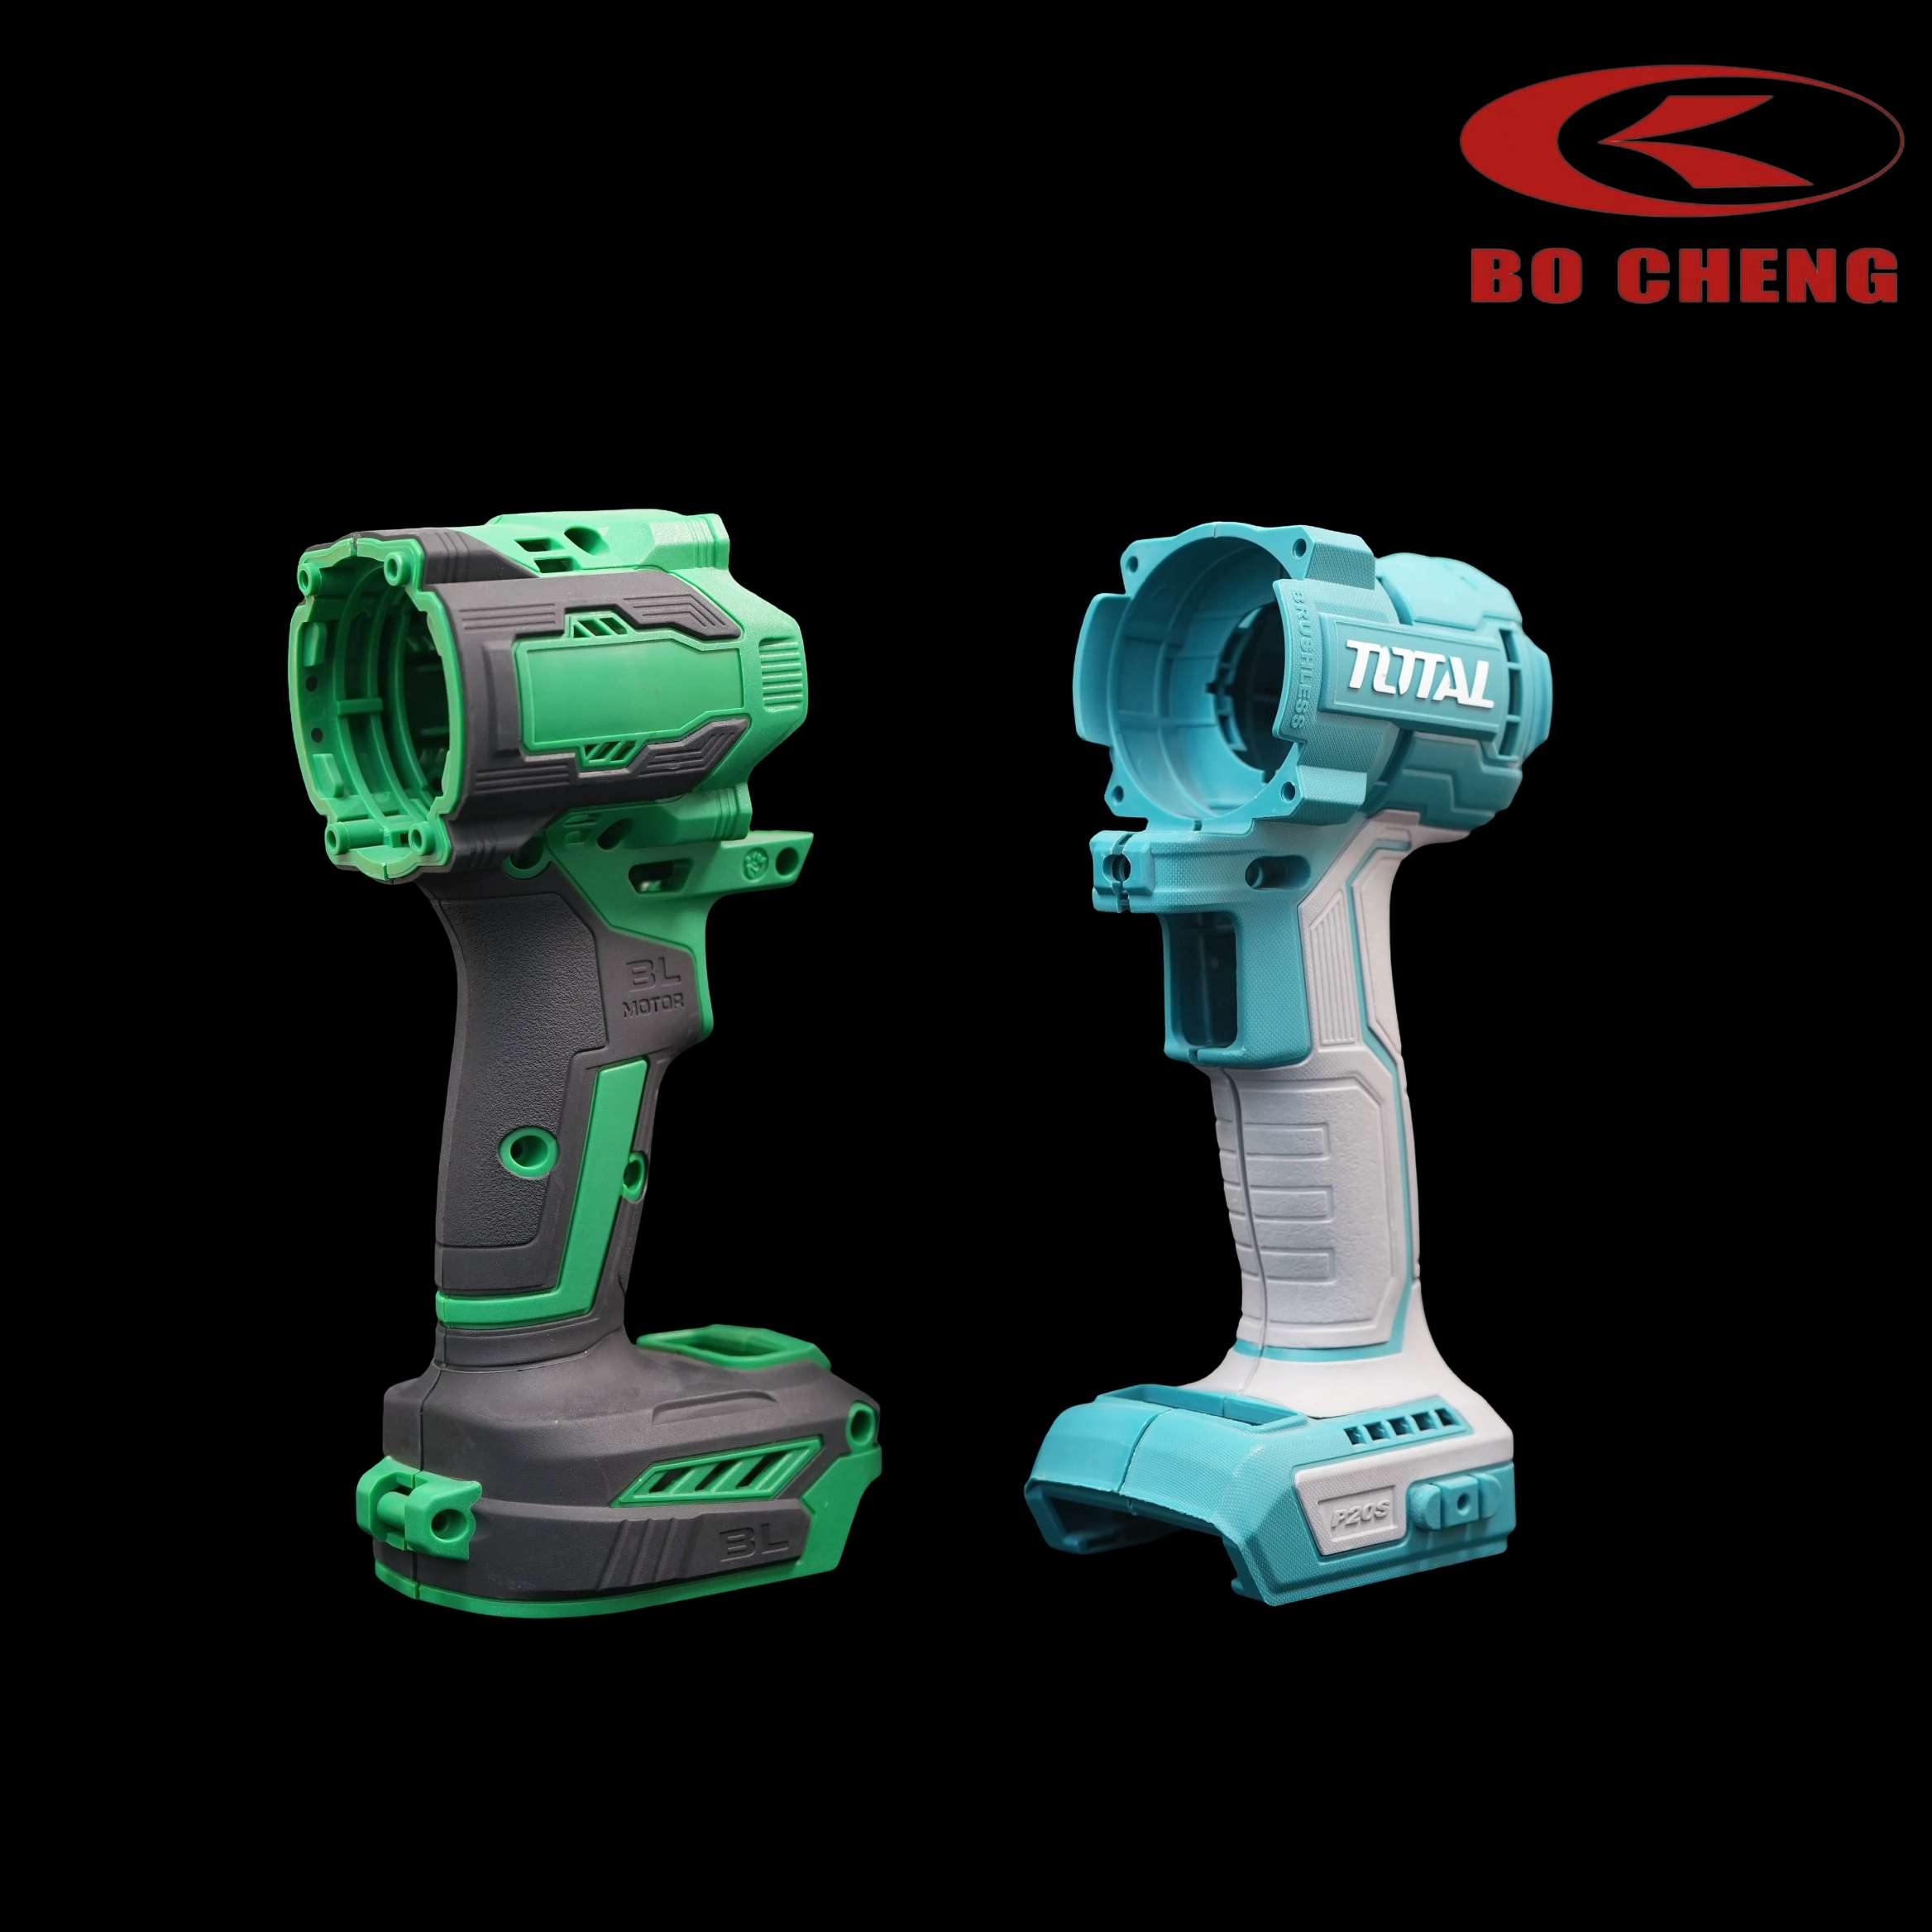
Para superar a lacuna entre as expectativas do laboratório e o desempenho da produção em massa, os engenheiros de manufatura devem analisar a microestrutura interna das peças moldadas em poliamida. Três parâmetros críticos de processamento determinam diretamente se um componente de PA6 GF30 atende às metas de durabilidade em campo.
Primeiramente, a temperatura do molde controla a cinética de cristalização da matriz de poliamida. Quando os moldadores por injeção operam as ferramentas em temperaturas excessivamente baixas para reduzir os tempos de ciclo, a camada externa do polímero esfria muito rapidamente. Esse resfriamento rápido cria uma camada externa amorfa com alta tensão interna e menor ordenação molecular. Por outro lado, manter uma temperatura elevada no molde permite que as cadeias de polímero se alinhem em estruturas cristalinas densas e uniformes. A cristalização adequada aumenta a dureza superficial, a resistência à fluência e a estabilidade dimensional, prevenindo o surgimento prematuro de trincas na casca sob cargas localizadas.
Em segundo lugar, a orientação das fibras e a dinâmica da linha de solda determinam a resistência mecânica direcional. À medida que o PA6 GF30 fundido flui através de canais complexos do molde, as fibras rígidas de vidro se alinham paralelamente ao fluxo de material fundido. Embora essa orientação anisotrópica aumente a resistência à tração longitudinal, ela deixa os planos transversais vulneráveis a falhas mecânicas. Além disso, onde duas frentes de material fundido convergem em torno de nervuras internas ou ressaltos de rosca, elas formam linhas de solda. Se a temperatura do material fundido ou a pressão de injeção cair nesses pontos de confluência, as fibras de vidro não conseguem preencher a interface. Como resultado, as linhas de solda se tornam pontos fracos estruturais que se fraturam facilmente durante quedas repentinas de pressão.
Em terceiro lugar, a absorção de umidade transforma fundamentalmente o perfil mecânico da poliamida 6. Em seu estado seco, como moldado, o PA6 GF30 apresenta rigidez e resistência à tração máximas, mas permanece relativamente quebradiço sob impactos fortes. Com o tempo, a umidade atmosférica penetra na matriz de poliamida, rompendo as ligações de hidrogênio internas e atuando como um plastificante natural. Esse processo de condicionamento por umidade desloca a temperatura de transição vítrea para baixo, melhorando significativamente a absorção de energia de impacto, embora diminua ligeiramente o módulo de flexão. Ignorar o equilíbrio de umidade pós-moldagem frequentemente leva os engenheiros a interpretarem erroneamente os resultados dos testes iniciais de controle de qualidade.
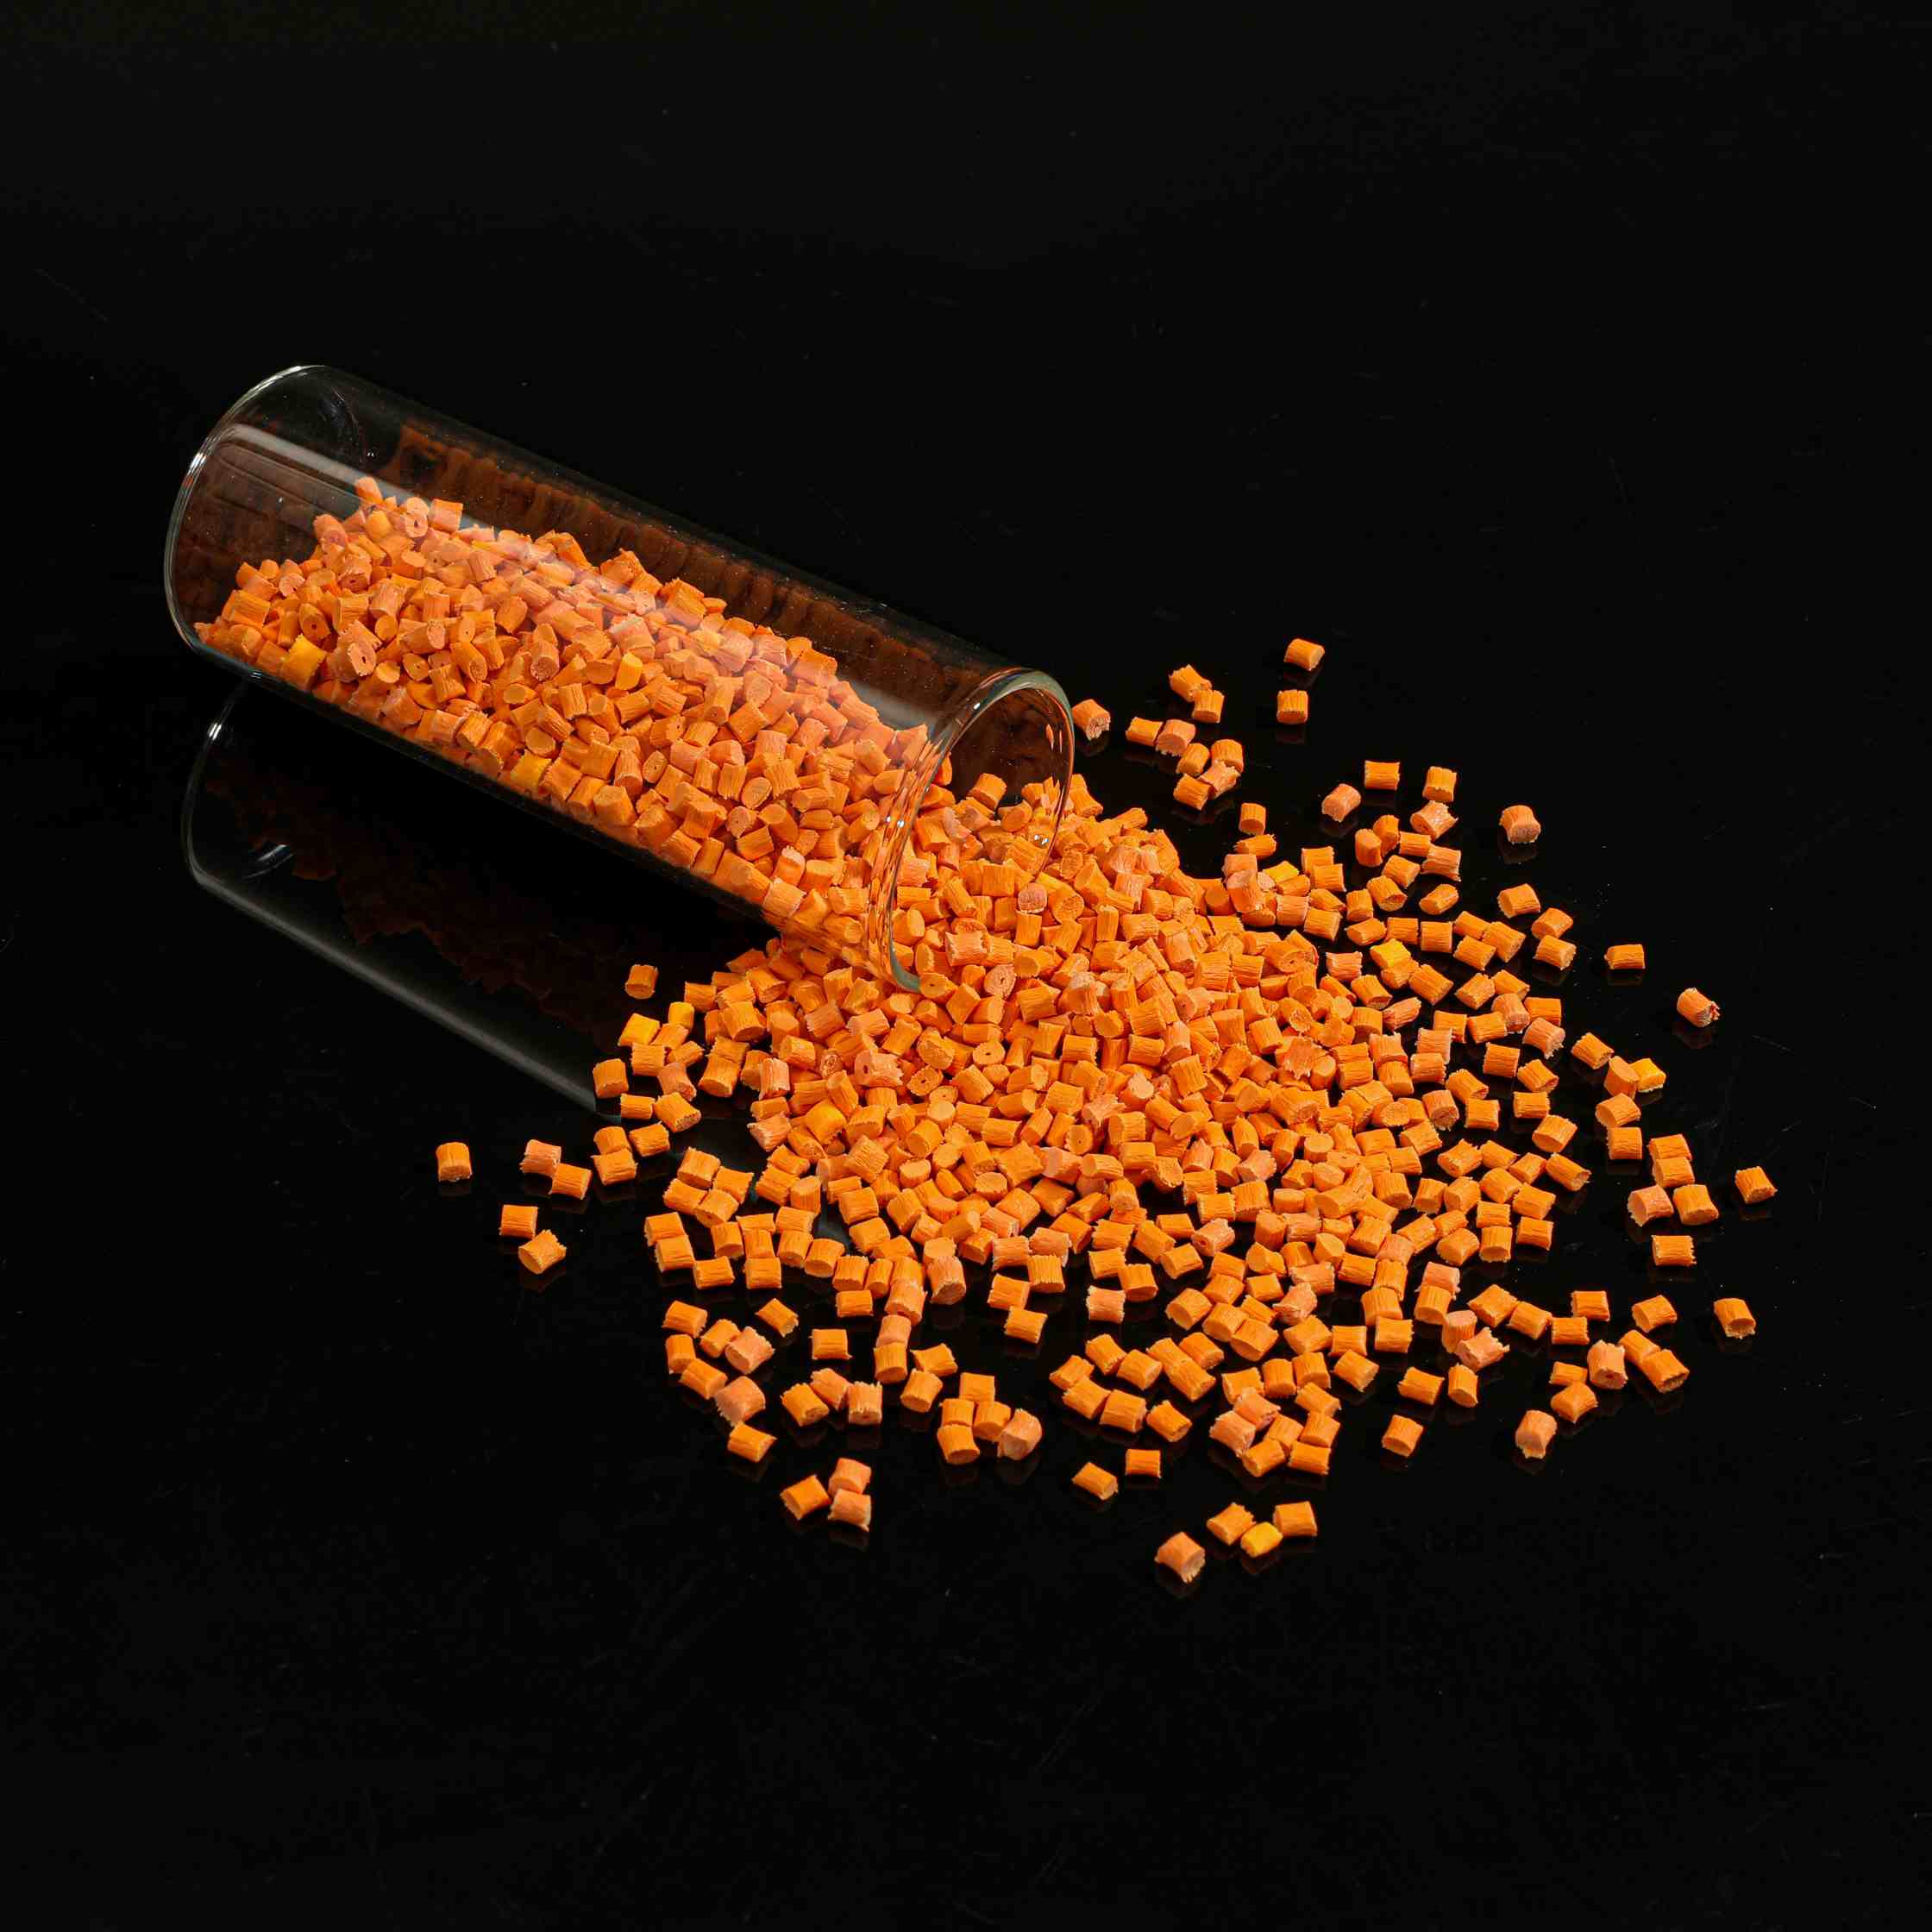
Um caso prático de engenharia ilustra como a otimização do processo resolve falhas estruturais reais. Um importante fabricante de ferramentas elétricas encontrou fraturas severas na carcaça perto do mecanismo de travamento da bateria durante testes de pré-produção. A carcaça da ferramenta utilizava uma formulação padrão de PA6 GF30, e as certificações iniciais do material confirmaram total conformidade com as normas mecânicas. Mesmo assim, as unidades de teste apresentaram rachaduras consistentes ao serem derrubadas de uma altura de 1,5 metro sobre superfícies de concreto.
Em vez de optar imediatamente por uma resina mais cara, a equipe de engenharia realizou uma análise abrangente da causa raiz da falha. A microimagem da seção transversal revelou uma degradação significativa das fibras por cisalhamento e a formação de microvazios perto da seção de paredes finas da carcaça da bateria. As altas velocidades de injeção geraram cisalhamento excessivo do material fundido, fraturando as longas fibras de vidro em fragmentos curtos e reduzindo sua eficiência de reforço. Além disso, a distribuição inadequada da temperatura do molde causou taxas de resfriamento desiguais nas seções assimétricas das paredes, resultando em tensões internas de empenamento.
A equipe de engenharia implementou um plano de ação corretiva em várias etapas. Primeiro, otimizaram o perfil de velocidade de injeção para minimizar o desgaste das fibras durante a passagem pelo ponto de injeção. Em seguida, ajustaram os canais de resfriamento do molde para equilibrar as temperaturas da superfície dentro de uma faixa ideal de 85 °C a 95 °C. Por fim, refinaram a localização do ponto de injeção para afastar a convergência da frente de fusão principal das nervuras estruturais de alta tensão. Sem alterar a geometria da cavidade do molde ou modificar a especificação da resina, esses refinamentos de processo aumentaram a capacidade de absorção de energia da carcaça em mais de 40%, eliminando completamente as falhas nos testes de queda durante a produção em massa.
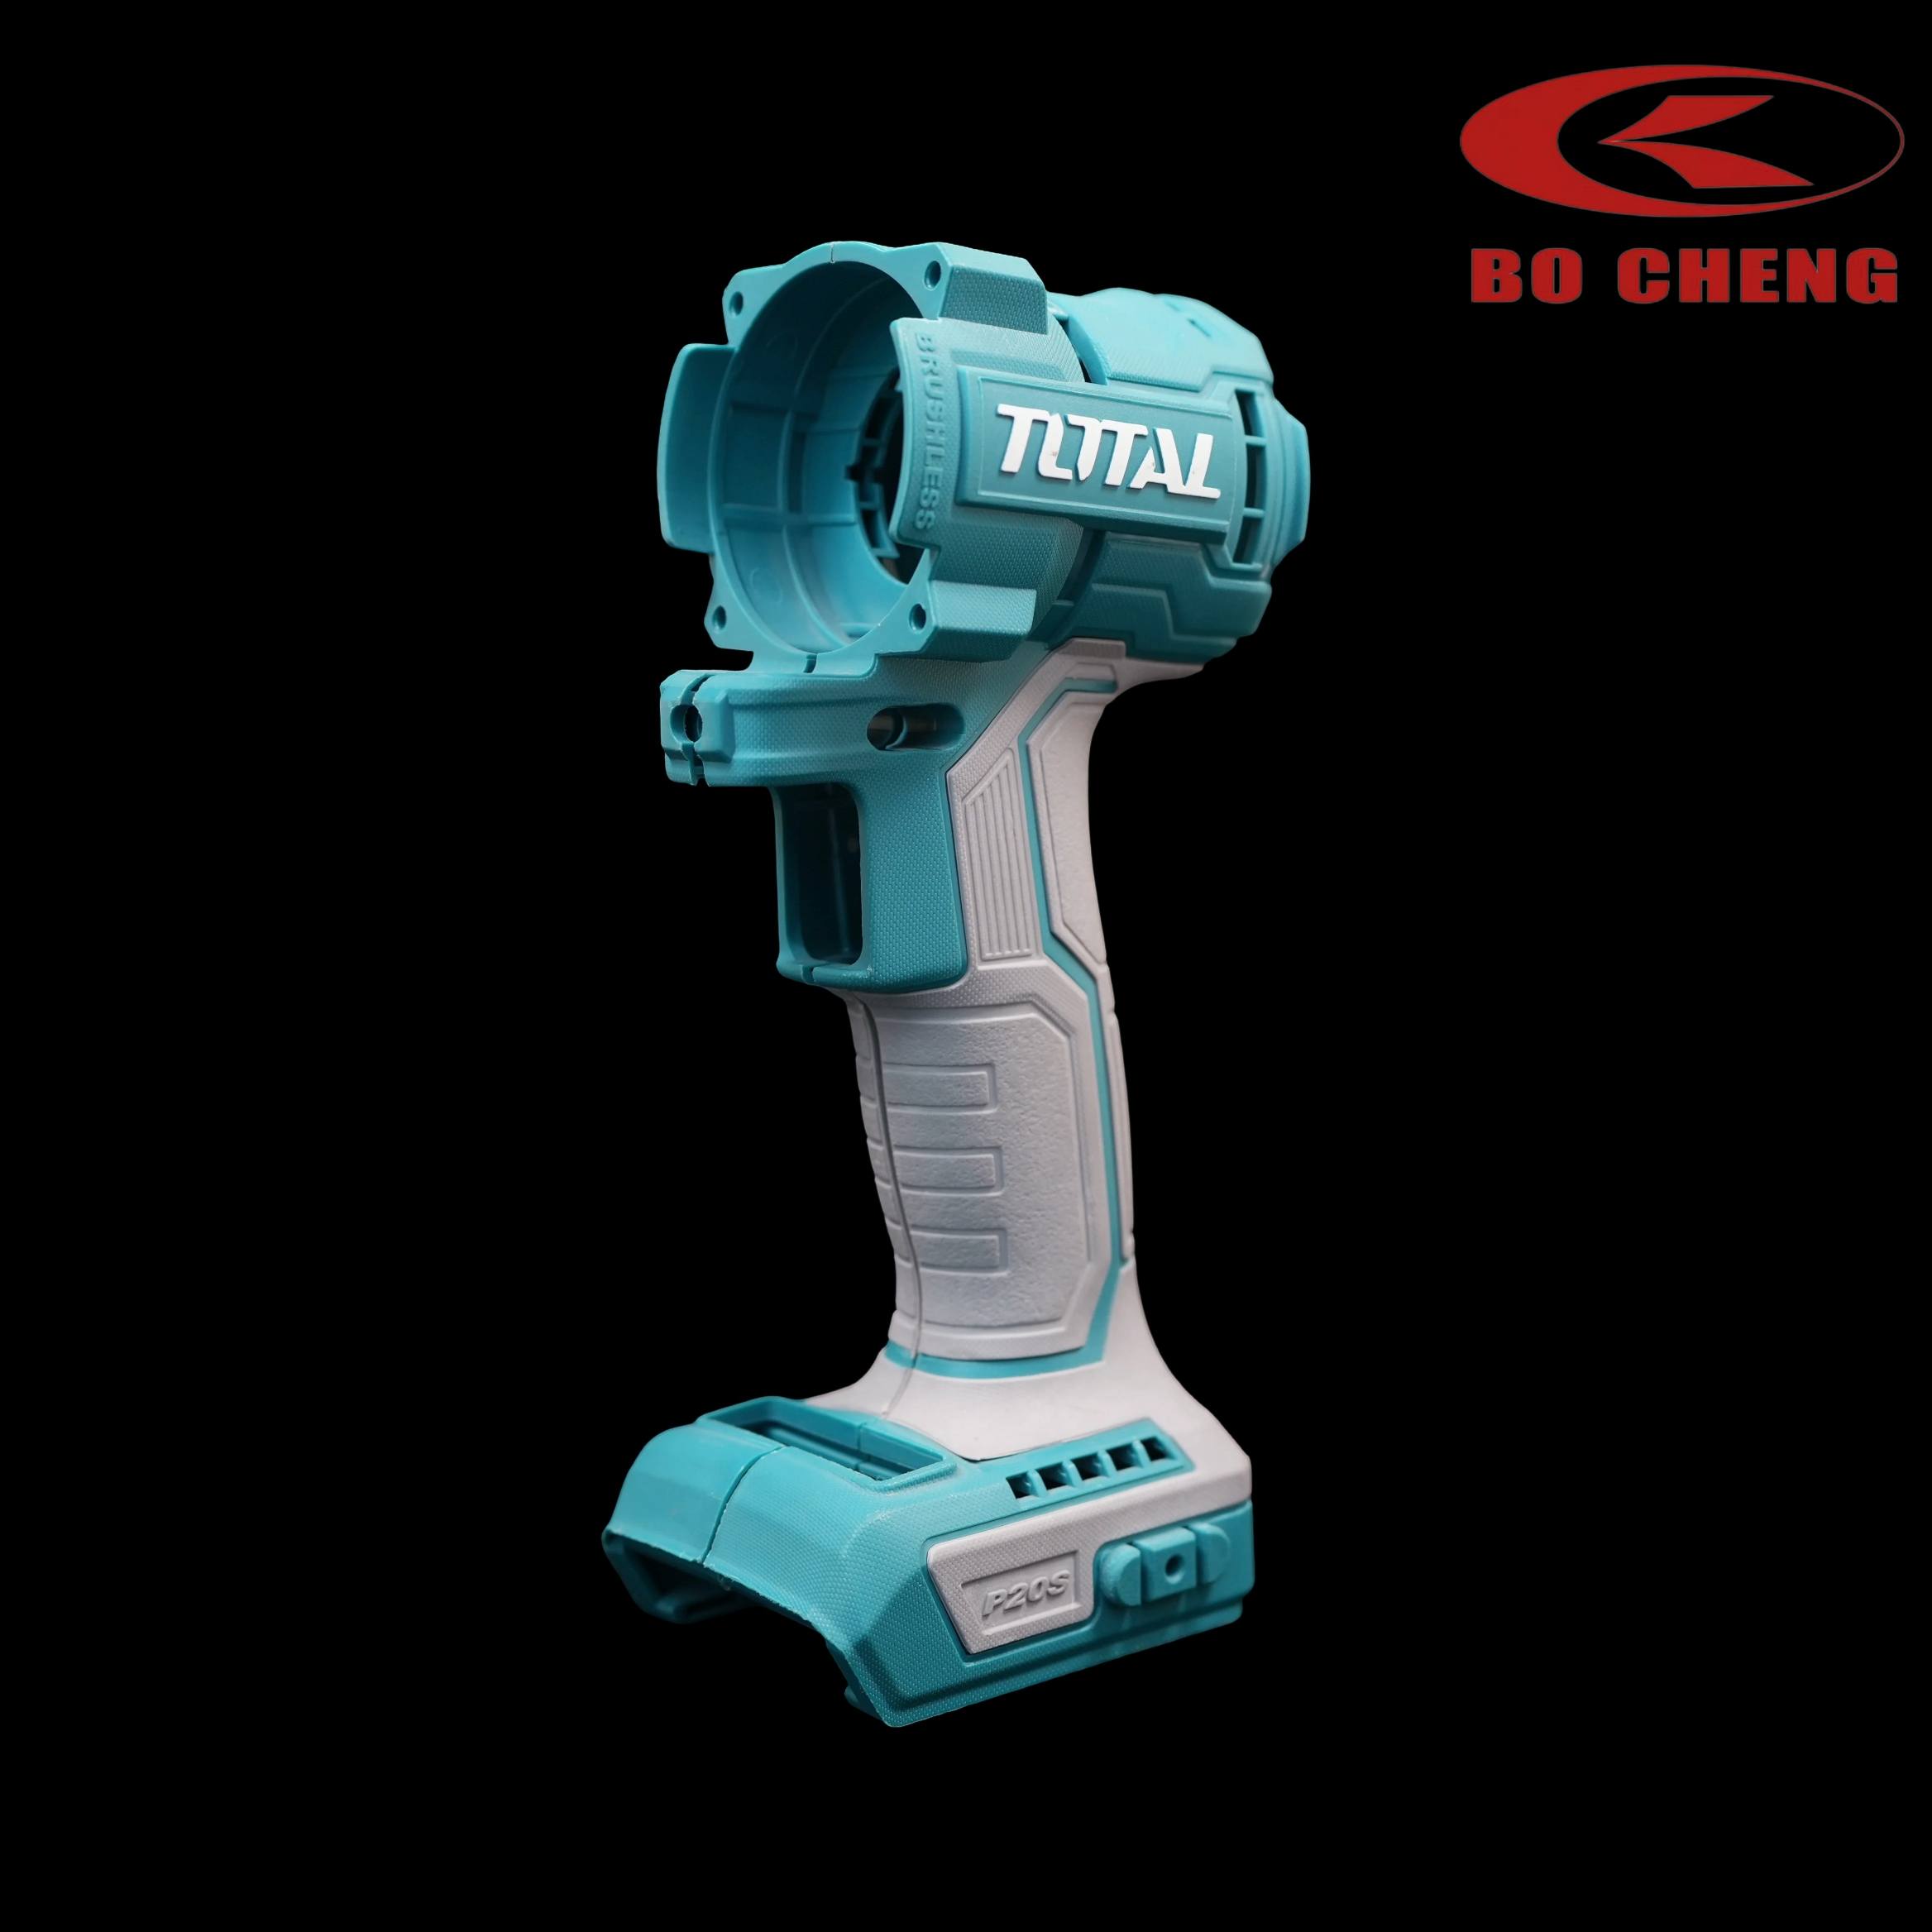
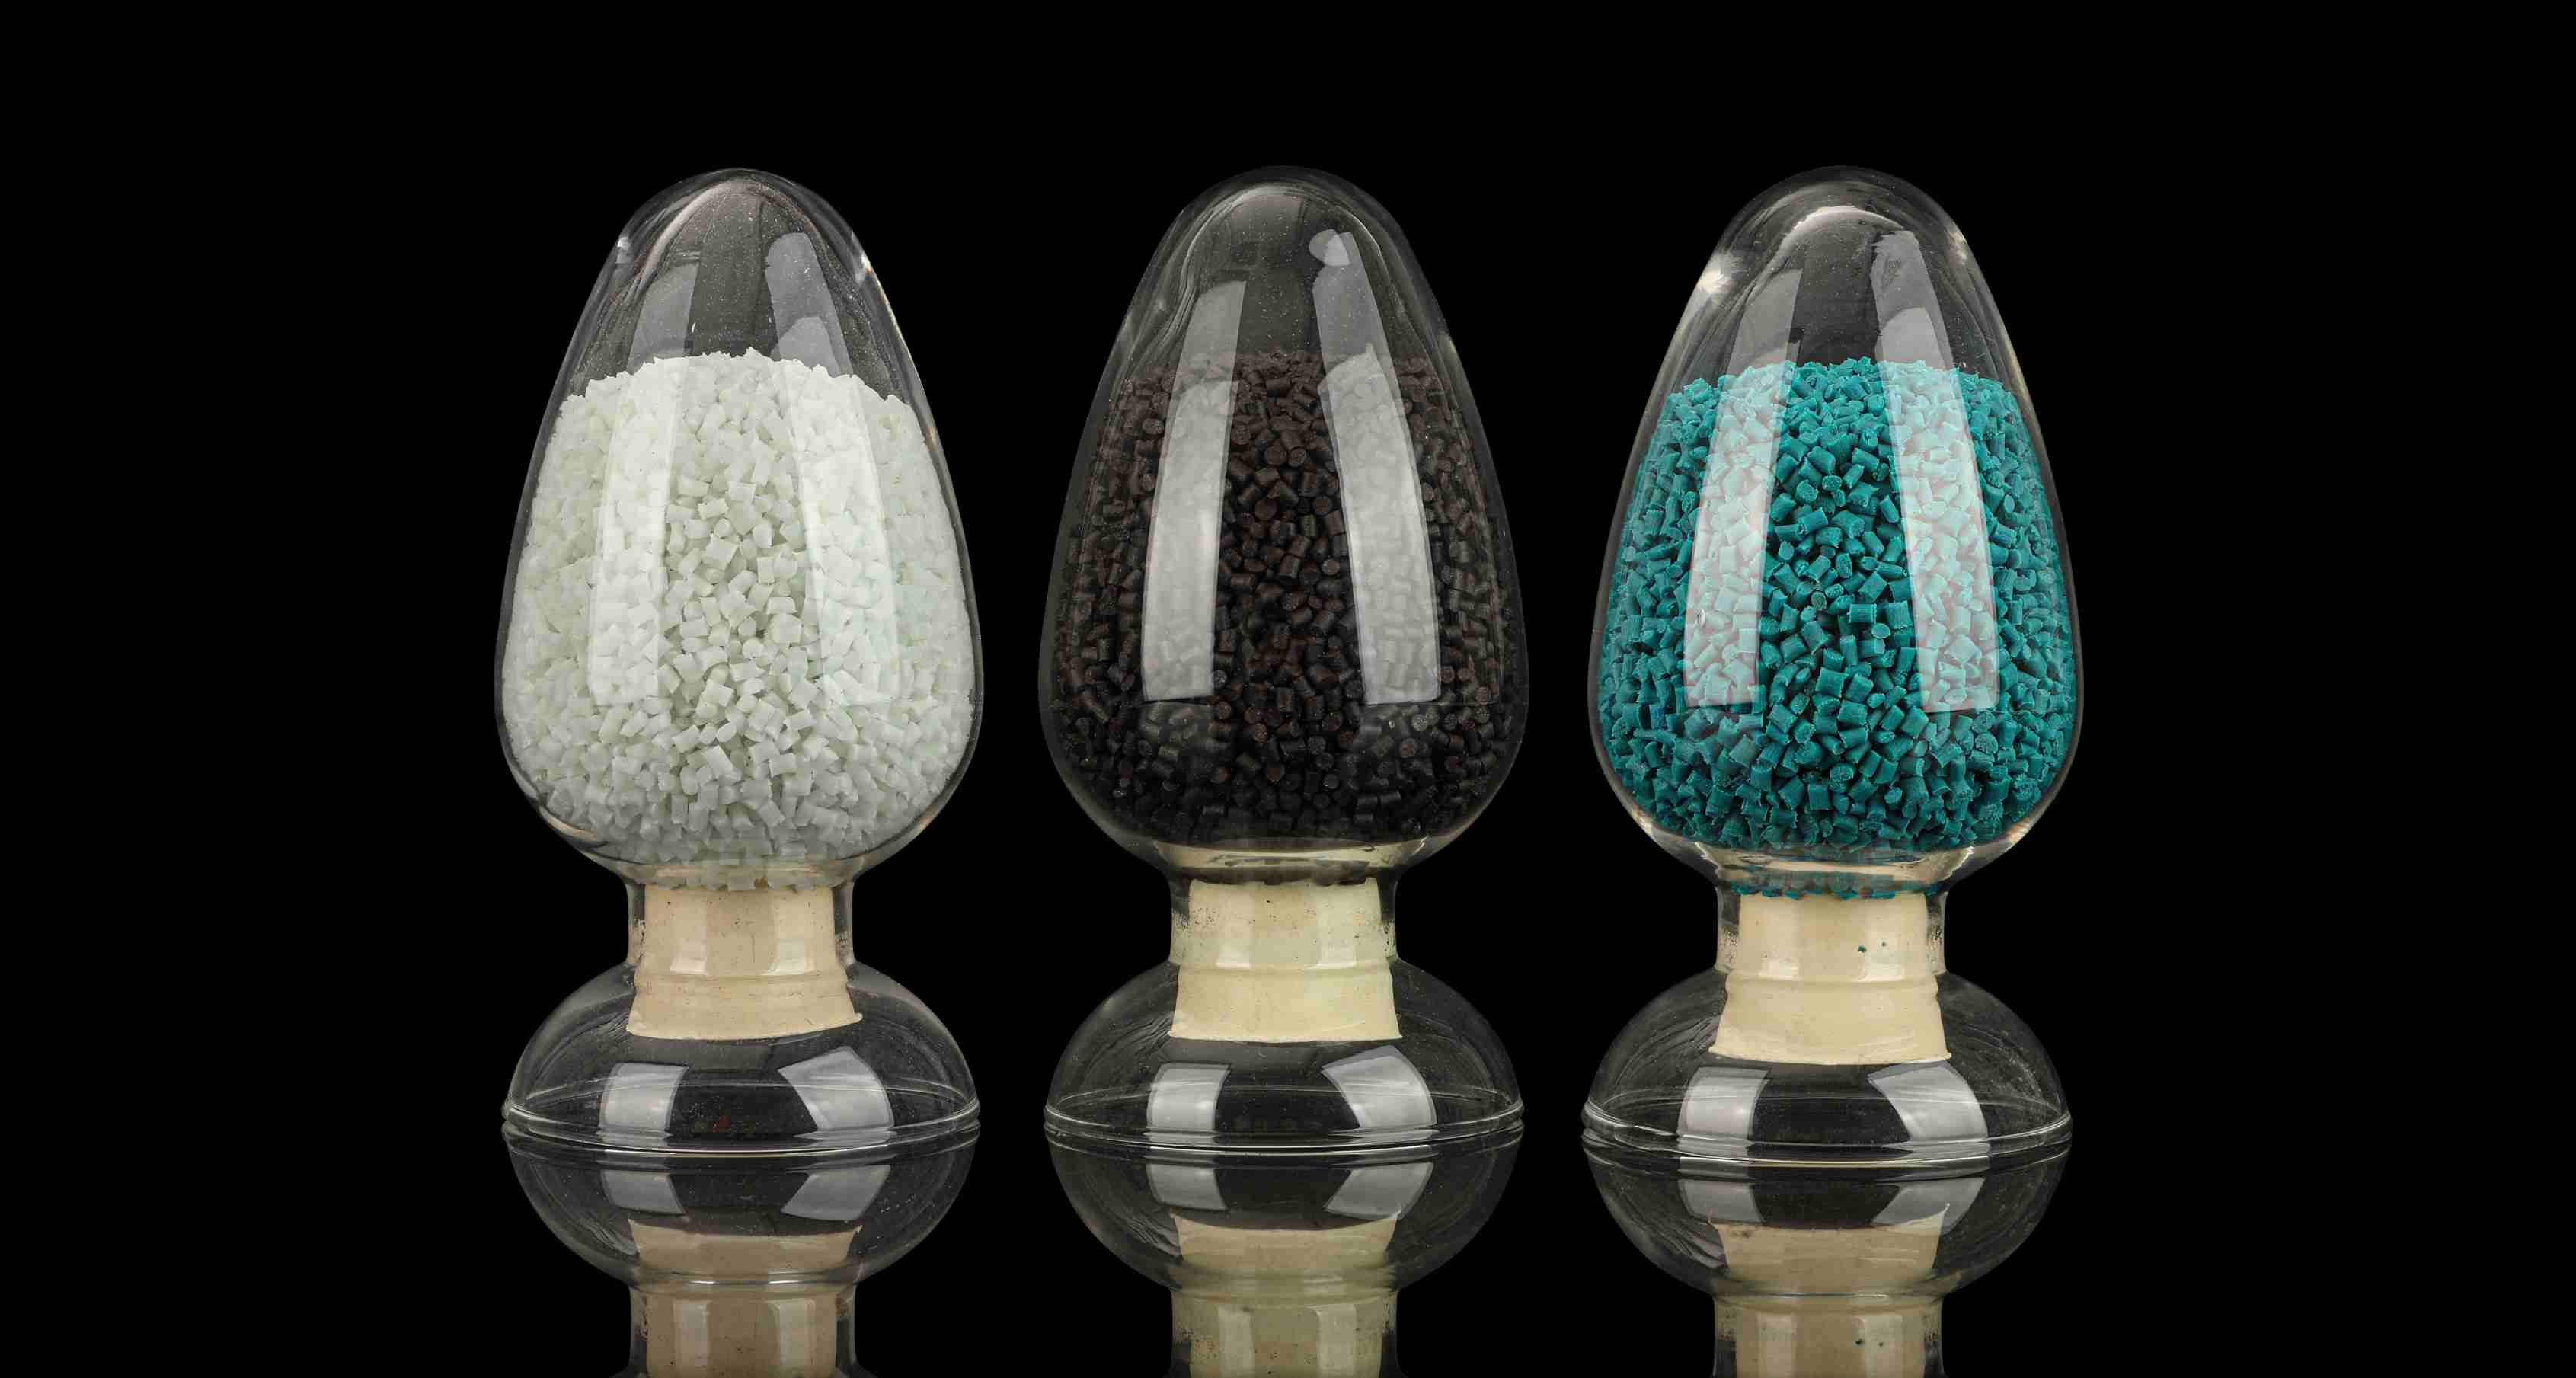
A solução de desafios complexos de fabricação exige matérias-primas formuladas especificamente para amplas janelas de processamento e comportamento de fusão consistente. Inovação em materiais a partir de BOCHENG (Xiamen Bocheng Materiais Plásticos Co., Ltd.) aborda diretamente essas realidades de produção. Ao otimizar a distribuição do comprimento da cadeia polimérica e incorporar agentes de acoplamento de fibra de vidro avançados, a empresa fabrica materiais de PA6 GF30 de alto desempenho para injeção, tanto na cor natural quanto na preta. Essas formulações proporcionam fluidez excepcional no estado fundido, adesão interfacial superior entre fibra e matriz e mínima flutuação de viscosidade entre lotes.
Além disso, a equipe técnica da Xiamen Bocheng Plastic Materials Co., Ltd. reconhece que a resina de alta qualidade representa apenas metade da equação da confiabilidade. A empresa oferece suporte técnico abrangente a moldadores e OEMs, fornecendo assistência em simulação de fluxo de moldagem, parâmetros de otimização de processos térmicos e diretrizes de condicionamento pós-injeção. Além de gabinetes para ferramentas elétricas, essas resinas de engenharia atendem a aplicações exigentes. fabricação de peças automotivas e industriais Aplicações onde a integridade estrutural é imprescindível. Combinando química de materiais personalizada com experiência prática em processamento, a BOCHENG garante que os componentes dos clientes mantenham sua integridade mecânica desde a prototipagem inicial até milhões de ciclos de produção.
Garantir a confiabilidade do produto a longo prazo em setores de mercado exigentes requer uma mudança na mentalidade de compras e engenharia. Os fabricantes de equipamentos originais não podem mais avaliar o valor da matéria-prima com base apenas no preço unitário por quilograma ou em métricas estáticas de fichas técnicas. Em vez disso, os proprietários de marcas de sucesso concentram-se na eficiência total de rendimento, na consistência do processo e no desempenho real da peça sob estresse dinâmico.
Estabelecer uma estreita colaboração técnica entre fabricantes de compostos de materiais, projetistas de ferramentas e instalações de moldagem por injeção logo no início do ciclo de desenvolvimento do produto mitiga revisões de projeto dispendiosas. Quando os fabricantes de compostos fornecem dados precisos de reologia da massa fundida e suporte ao processo, os moldadores podem eliminar concentrações de tensão interna, otimizar a orientação das fibras e controlar o condicionamento da umidade de forma eficaz.
Em última análise, dominar a interação entre a síntese de materiais e os parâmetros de moldagem permite aos fabricantes produzir carcaças de ferramentas elétricas mais leves, resistentes e seguras. Por meio de rigorosas certificações de sistemas de gestão da qualidade e tecnologia de compostos especializada, parceiros de materiais avançados ajudam marcas globais a superar os obstáculos da produção em massa e a garantir uma vantagem competitiva nos mercados globais.
Para explorar as classes de material PA6 GF30 especializadas e o suporte técnico de engenharia, visite https://www.pa6-pa66.com/.