Últimas notícias e blog
Do ponto de vista da cinética de fusão de polímeros, o náilon funciona como um termoplástico de engenharia semicristalino cuja transição de fusão envolve mudanças bruscas de viscosidade e fenômenos de cristalização. Em um forno com tempo de permanência e temperatura fixos, partículas de diâmetros variados absorvem energia térmica em taxas diferentes. Partículas finas absorvem energia rapidamente, fundindo-se acima da temperatura de transição de fase para iniciar o fluxo quase instantaneamente; no entanto, a fusão prematura altera a dinâmica da tensão superficial local. Partículas grossas absorvem calor com um atraso temporal, exigindo um tempo de permanência prolongado para eliminar as interfaces entre as partículas. Se o protocolo térmico favorecer as partículas finas, os núcleos das partículas grossas permanecem parcialmente não fundidos, deixando interfaces físicas que atuam como pontos de concentração de tensão, reduzindo severamente a resistência ao impacto e a adesão da malha cruzada. Por outro lado, se a temperatura for elevada para acomodar as frações grossas, as partículas finas que fundem precocemente sofrem degradação termo-oxidativa, causando fragilização e amarelamento.Na garantia da qualidade industrial, o monitoramento de D10, D50 e D90, e o cálculo do valor Span por meio de dimensionamento por difração a laser representam um protocolo padrão para a engenharia de revestimentos estáveis. A validação empírica indica que, para aplicações eletrostáticas convencionais, manter D50 entre 35 e 45 micrômetros, D10 acima de 15 micrômetros e D90 abaixo de 70 micrômetros (visando um Span entre 1,2 e 1,5) proporciona resposta eletrodinâmica e nivelamento de filme ideais. Para aplicações em leito fluidizado, manter D50 entre 80 e 120 micrômetros, limitando rigorosamente as partículas finas abaixo de 30 micrômetros a menos de 5%, otimiza a suspensão de gás e o autonivelamento térmico. O ajuste dos parâmetros de distribuição granulométrica (PSD) a protocolos específicos de aplicação mecânica elimina mais de 90% dos defeitos de revestimento induzidos pela matéria-prima, ao mesmo tempo que melhora drasticamente a eficiência de transferência e a estabilidade de recuperação, reduzindo, em última análise, os custos operacionais de fabricação.Dominar a distribuição do tamanho das partículas transforma o revestimento de nylon de um processo empírico de tentativa e erro para uma engenharia de processamento de precisão. Fornecedores de materiais e empresas de revestimento industrial precisam ir além das designações padrão de grau de polímero ou densidade aparente, integrando métricas de distribuição do tamanho das partículas às inspeções de recebimento de matéria-prima e às estruturas de verificação de qualidade. Estabelecer um banco de dados analítico direto que vincule as métricas de grãos à morfologia do revestimento na linha de produção permite que as linhas de processamento passem da solução reativa de defeitos para o controle de qualidade preditivo, garantindo alta durabilidade e consistência. nylon camadas de barreira em ambientes industriais exigentes.Perguntas frequentes1. Qual é a sua quantidade mínima de encomenda (MOQ)?Para pedidos de amostras, recomendamos uma quantidade mínima de 5 kg para garantir a validade do teste.Para encomendas em grande quantidade, sugerimos que a quantidade mínima seja de 1000 kg; quanto maior a quantidade, menor o custo de envio.2. Sobre a amostra.Amostras com peso inferior a 5 kg são gratuitas, o custo do frete não está incluído.3. Sobre a qualidade.Possuímos certificação ISO9001 e equipamentos de teste de última geração para garantir que cada lote de produtos seja testado e qualificado antes da entrega.4. Sobre o prazo de entrega.Geralmente, as amostras podem ser enviadas em 3 a 5 dias, e os pedidos em grande quantidade podem ser enviados em 7 a 10 dias.5. Sobre a transação e o método de pagamento.Aceitamos os métodos de pagamento TT e LC, e as modalidades de negociação EXW, FOB, CIF e CNF.
LEIA MAIS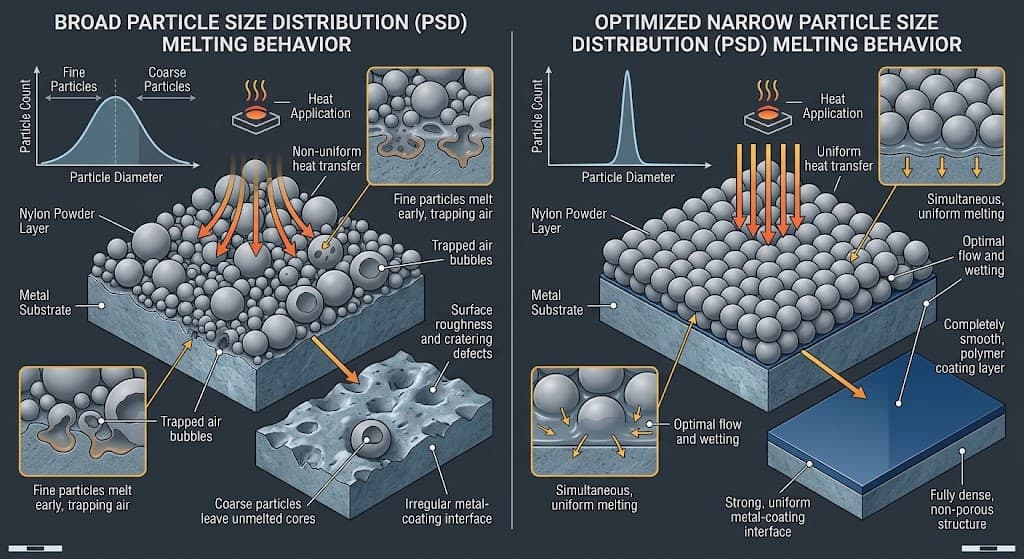
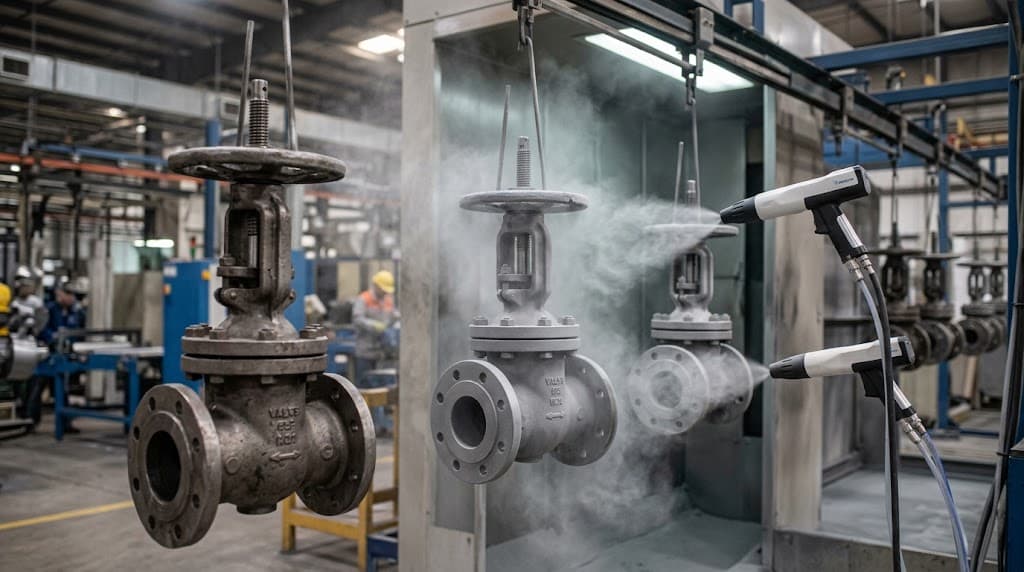
Na aplicação prática do nylon (PA11, PA12Em processos como a pulverização eletrostática de pó e a imersão em leito fluidizado, defeitos de revestimento como poros, efeito casca de laranja, espessura irregular e afinamento das bordas são frequentemente atribuídos às temperaturas de cura ou ao pré-tratamento do substrato. No entanto, Uma análise técnica aprofundada de cenários de processamento industrial revela que muitas flutuações persistentes de qualidade decorrem diretamente da Distribuição do Tamanho de Partículas (PSD) do pó da matéria-prima. O tamanho das partículas está longe de ser uma métrica simples e singular; os comportamentos físicos distintos das partículas grossas e finas durante a fluidização, o transporte eletrostático e a fusão térmica determinam diretamente o desempenho final do revestimento em termos de resistência à corrosão, resistência mecânica e topometria da superfície.Durante os processos de pulverização eletrostática e em leito fluidizado, as partículas de pó encontram forças físicas e dinâmicas de transferência de calor fundamentalmente diferentes. Quando as partículas se movem da pistola de pulverização em direção à peça de trabalho sob a ação de um campo elétrico, o arrasto aerodinâmico interage continuamente com a força eletrostática. Partículas finas (tipicamente definidas como aquelas com menos de 20 mícrons) possuem massa mínima e área superficial específica extremamente alta, o que as torna altamente suscetíveis à turbulência do fluxo de ar e à aglomeração. Isso leva ao respingo no bico da pistola. Uma vez depositadas, essas partículas aglomeradas aprisionam ar que tem dificuldade para escapar durante a cura por fusão subsequente, resultando em microfuros ou defeitos de cratera. Por outro lado, partículas grossas (com mais de 80 ou 100 mícrons) apresentam transferência de fluido superior, mas carecem de adesão eletrostática suficiente, causando desprendimento prematuro antes de entrarem no forno ou nivelamento lento durante a fusão, o que se manifesta como padrões severos de casca de laranja.O revestimento em leito fluidizado exige um controle preciso da suspensão da matriz de pó. Um estado de fluidização ideal depende da permeabilidade uniforme do gás através dos vazios das partículas. Uma proporção excessiva de pó fino A presença de partículas grossas induz a formação de canais ou ebulição localizada dentro do leito. Quando peças metálicas pré-aquecidas são imersas, regiões localizadas absorvem aglomerados de pó desnivelados, causando picos de espessura localizados ou tensões térmicas internas. Por outro lado, uma alta concentração de partículas grossas causa o assentamento do fundo do leito, produzindo um gradiente característico onde as seções inferiores são revestidas em excesso, enquanto as bordas superiores permanecem finas. Consequentemente, a amplitude relativa da distribuição (valor Span) fornece um indicador muito mais confiável de compatibilidade da linha do que o tamanho médio das partículas (D50) isoladamente. Pós com ampla distribuição oferecem vantagens de custo, mas a diferença na taxa de fusão entre as frações grossa e fina deixa vazios interfaciais ocultos dentro da camada protetora.Perguntas frequentes1. Qual é a sua quantidade mínima de encomenda (MOQ)?Para pedidos de amostras, recomendamos uma quantidade mínima de 5 kg para garantir a validade do teste.Para encomendas em grande quantidade, sugerimos que a quantidade mínima seja de 1000 kg; quanto maior a quantidade, menor o custo de envio.2. Sobre a amostra.Amostras com peso inferior a 5 kg são gratuitas, o custo do frete não está incluído.3. Sobre a qualidade.Possuímos certificação ISO9001 e equipamentos de teste de última geração para garantir que cada lote de produtos seja testado e qualificado antes da entrega.4. Sobre o prazo de entrega.Geralmente, as amostras podem ser enviadas em 3 a 5 dias, e os pedidos em grande quantidade podem ser enviados em 7 a 10 dias.5. Sobre a transação e o método de pagamento.Aceitamos os métodos de pagamento TT e LC, e as modalidades de negociação EXW, FOB, CIF e CNF.
LEIA MAIS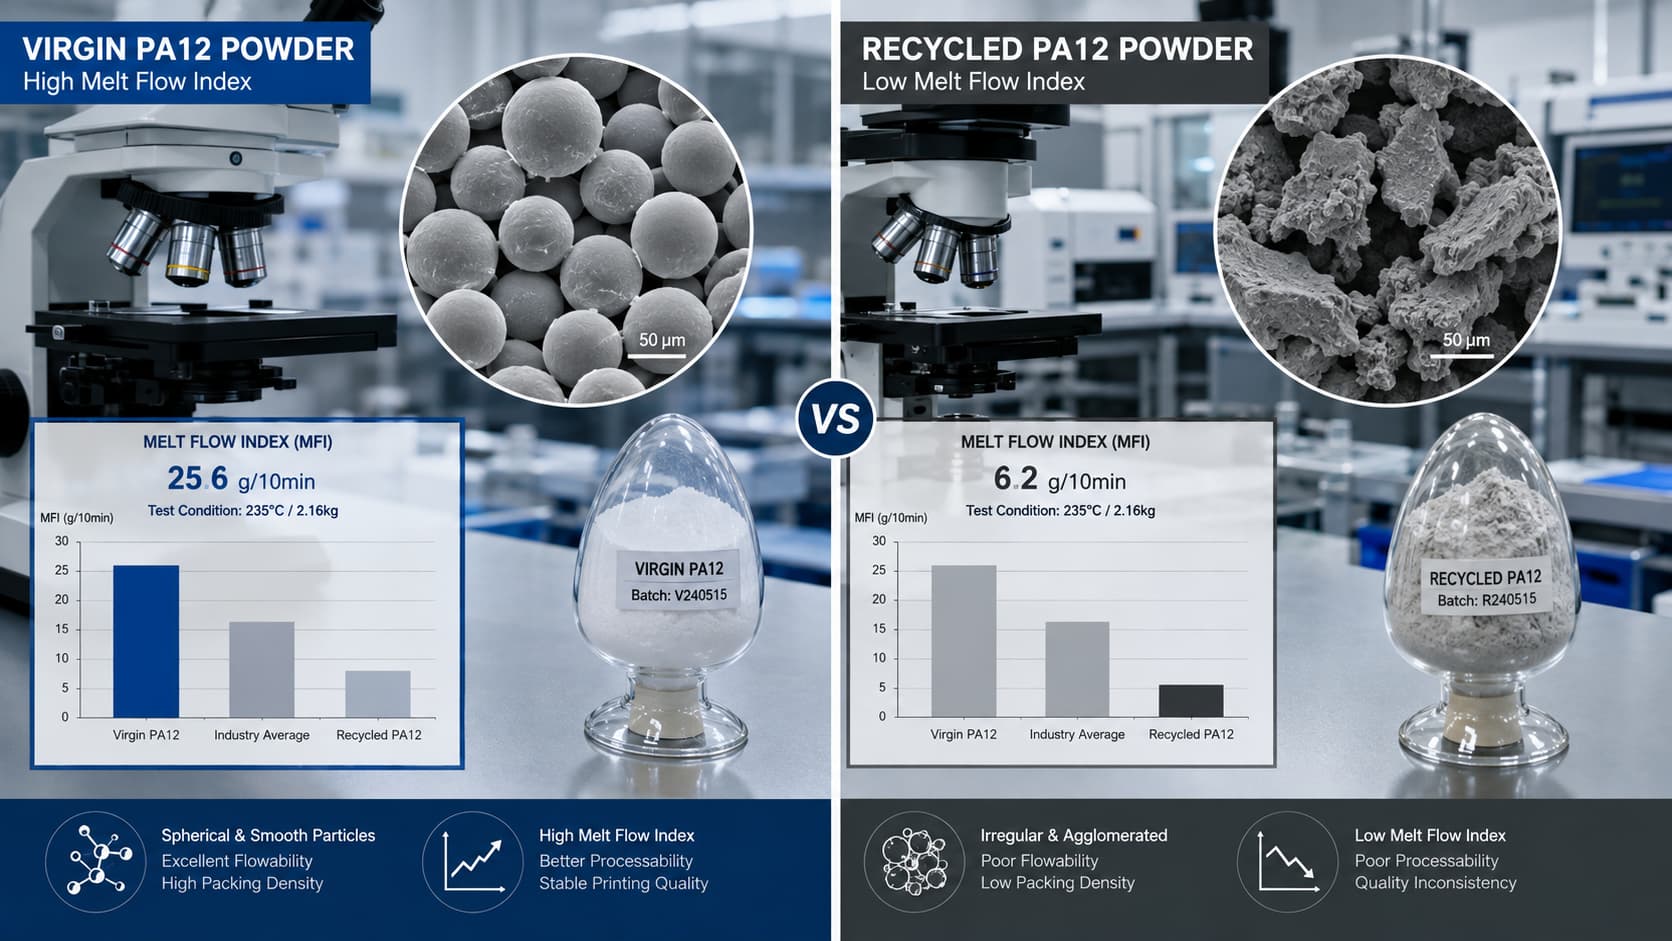
Além das características mecânicas pós-fabricação, o comportamento do processamento térmico, a estabilidade da janela de sinterização e a reutilização do pó ditam a economia de produção por peça para fabricantes B2B. A PA12 apresenta uma ampla e estável janela de processamento térmico, proporcionando uma margem de temperatura confortável entre os pontos de cristalização e fusão.Essa almofada térmica minimiza o acúmulo de tensões internas, simplifica o controle de empenamento e retarda a degradação térmica da massa de pó não sinterizada. Dados empíricos de produção confirmam que PA12 As taxas de renovação podem ser mantidas entre 30% e 50%, permitindo taxas previsíveis de reciclagem de pó e reduzindo os custos de reposição de matéria-prima virgem. Em contraste, o PA11 possui cinética de sinterização mais estreita e maior sensibilidade térmica; o pó não sinterizado degrada-se mais rapidamente sob temperaturas elevadas e prolongadas do leito. O gerenciamento do PA11 exige taxas de renovação de pó virgem mais altas (tipicamente de 50% a 70%) para evitar defeitos superficiais, como textura de casca de laranja ou degradação mecânica. As equipes de P&D que avaliam a viabilidade econômica unitária devem integrar o comportamento de degradação térmica a longo prazo e as taxas de refugo em modelos de custo total de propriedade, em vez de se basearem apenas nos preços unitários da matéria-prima.A avaliação da confiabilidade de componentes a longo prazo exige a verificação da compatibilidade química e da resistência a fluidos em ambientes operacionais severos, como compartimentos sob o capô de automóveis, sistemas de fluidos aeroespaciais ou plantas de processamento químico. Devido à sua estrutura molecular, o PA11 oferece propriedades de barreira superiores e menor permeabilidade a combustíveis de hidrocarbonetos, fluidos automotivos, óleos hidráulicos e solventes polares em comparação com o PA12, demonstrando resistência superior à fissuração por tensão ambiental em temperaturas elevadas. Por outro lado, PA12 Apresenta resistência química superior contra soluções alcalinas fortes e concentrações aquosas de sal. As equipes de engenharia devem conduzir protocolos de envelhecimento acelerado em corpos de prova padronizados ISO 527-2 Tipo 1A sob condições operacionais simuladas (por exemplo, 85 °C / 85% UR por pelo menos 500 horas) para quantificar a retenção da resistência ao escoamento e as curvas de degradação por impacto. O estabelecimento de protocolos de verificação empírica gera confiança técnica genuína e garante que as peças de uso final mantenham a integridade estrutural ao longo de seu ciclo de vida projetado.Perguntas frequentes1. Qual é a sua quantidade mínima de encomenda (MOQ)?Para pedidos de amostras, recomendamos uma quantidade mínima de 5 kg para garantir a validade do teste.Para encomendas em grande quantidade, sugerimos uma quantidade mínima de 1000 kg; quanto maior a quantidade, menor o custo de envio.2. Sobre a amostra.Amostras com peso inferior a 5 kg são gratuitas, o custo do frete não está incluído.3. Sobre a qualidade.Possuímos certificação ISO9001 e equipamentos de teste de última geração para garantir que cada lote de produtos seja testado e qualificado antes da entrega.4. Sobre o prazo de entrega.Geralmente, as amostras podem ser enviadas em 3 a 5 dias, e os pedidos em grande quantidade podem ser enviados em 7 a 10 dias.5. Sobre a transação e o método de pagamento.Aceitamos os métodos de pagamento TT e LC, e as modalidades de negociação EXW, FOB, CIF e CNF.
LEIA MAIS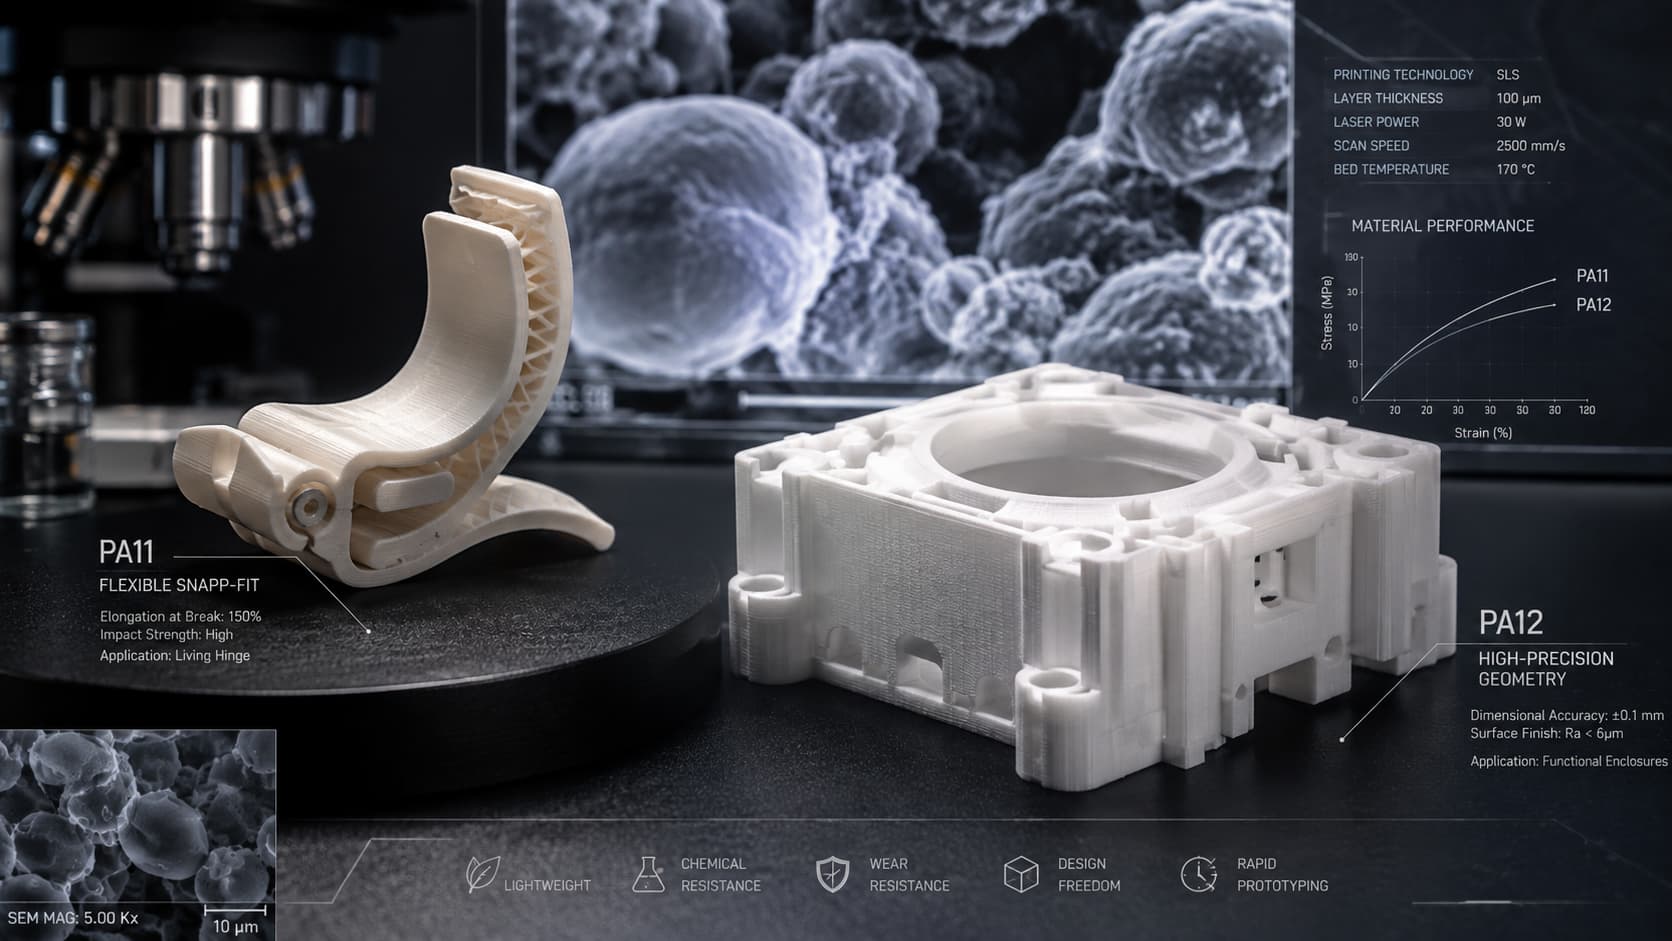
À medida que a manufatura aditiva transita para a produção em escala industrial de uso final, as equipes de compras e os especialistas em engenharia frequentemente enfrentam um dilema crítico ao especificar pós de poliamida. A escolha entre PA11 e pós de nylon PA12 Requer o equilíbrio entre desempenho mecânico, resistência química e estruturas de custos de fabricação a longo prazo. As equipes de engenharia frequentemente se concentram apenas nos valores iniciais de resistência à tração fornecidos nas fichas técnicas, ignorando o comportamento mecânico anisotrópico, a deformação por fluência e as características de absorção de umidade. Consequentemente, componentes funcionais podem sofrer falhas estruturais imprevisíveis ou desvios dimensionais durante a montagem em condições reais ou a qualificação ambiental. Compreender as diferenças estruturais no nível molecular do polímero e alinhar essas características com as demandas funcionais específicas representa a base essencial para reduzir os custos de iteração em P&D e estabelecer uma cadeia de suprimentos estável.Em nível molecular, a principal distinção entre PA11 e PA12 A composição química reside no comprimento da cadeia carbônica e na concentração de grupos amida, determinando diretamente o comportamento físico em macroescala. A PA12 (Poliamida 12) é sintetizada por meio da polimerização por abertura de anel da laurilactama, apresentando uma longa cadeia de hidrocarbonetos que reduz a densidade geral de grupos amida. Essa arquitetura química única resulta em uma absorção de umidade excepcionalmente baixa, tipicamente inferior a 0,5% na saturação. Em ambientes industriais exigentes, essa mínima tendência higroscópica garante estabilidade dimensional excepcional e propriedades dielétricas consistentes, mesmo sob alta umidade, exposição à água ou temperaturas operacionais variáveis. Por outro lado, a PA11 (Poliamida 11) é um polímero de origem biológica fabricado a partir do óleo de rícino, possuindo uma cadeia carbônica mais curta e uma maior densidade de ligações de hidrogênio intermoleculares. Essa densa rede de ligações de hidrogênio proporciona um alongamento na ruptura significativamente maior, resistência ao impacto superior e maior resistência à fadiga em comparação com a PA12, permitindo que os componentes absorvam energia de deformação substancial sob cargas mecânicas cíclicas sem fratura frágil.Do ponto de vista da aplicação, essas características distintas do material definem limites operacionais claros no projeto do produto. Para componentes com mecanismos de encaixe, dobradiças flexíveis, clipes para dutos flexíveis ou invólucros de proteção sujeitos a impactos de alta velocidade, o PA11 oferece uma flexibilidade estrutural incomparável. Ele resiste a deflexões mecânicas repetidas sem branqueamento por tensão ou falha catastrófica. Por outro lado, para gabinetes eletrônicos de alta precisão, dispositivos pneumáticos de grande escala, manifolds de fluidos complexos e gabaritos de inspeção dimensional, o PA12 permanece a referência do setor devido à sua rigidez estrutural, resistência à deformação e mínima expansão induzida pela umidade. A utilização de um polímero mais higroscópico em montagens com tolerâncias rigorosas acarreta o risco de expansão ambiental e travamento mecânico, levando à falha da montagem. Portanto, a seleção de materiais deve ir além das métricas básicas de resistência e focar no estado de tensão predominante do componente — avaliando a rigidez estrutural estática em relação à resistência ao impacto dinâmico.Perguntas frequentes1. Qual é a sua quantidade mínima de encomenda (MOQ)?Para pedidos de amostras, recomendamos uma quantidade mínima de 5 kg para garantir a validade do teste.Para encomendas em grande quantidade, sugerimos uma quantidade mínima de 1000 kg; quanto maior a quantidade, menor o custo de envio.2. Sobre a amostra.Amostras com peso inferior a 5 kg são gratuitas, o custo do frete não está incluído.3. Sobre a qualidade.Possuímos certificação ISO9001 e equipamentos de teste de última geração para garantir que cada lote de produtos seja testado e qualificado antes da entrega.4. Sobre o prazo de entrega.Geralmente, as amostras podem ser enviadas em 3 a 5 dias, e os pedidos em grande quantidade podem ser enviados em 7 a 10 dias.5. Sobre a transação e o método de pagamento.Aceitamos os métodos de pagamento TT e LC, e as modalidades de negociação EXW, FOB, CIF e CNF.
LEIA MAIS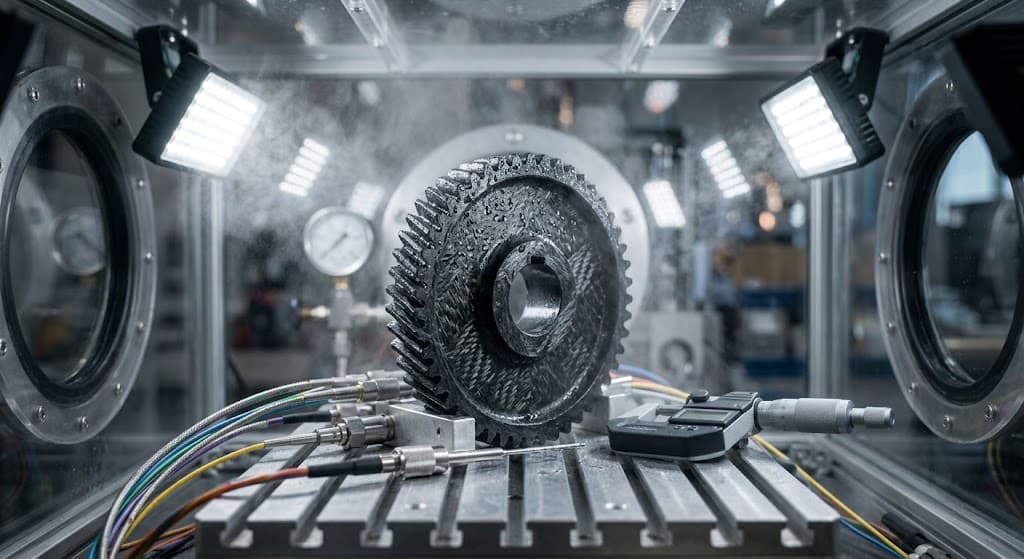
O condicionamento de umidade concentra-se em impulsionar rapidamente as moléculas de água para a fase amorfa, a fim de atingir um estado de equilíbrio de umidade com o ambiente. As peças de poliamida moldadas são praticamente secas, com teor de umidade frequentemente inferior a 0,3%, o que as torna inerentemente quebradiças. Em condições ambientais, o teor de umidade de equilíbrio eventualmente atinge de 2,0% a 3,5%, mas a absorção natural descontrolada leva semanas ou meses e cria gradientes internos acentuados de umidade. O condicionamento acelerado, como a exposição de componentes de PA6 a 80 °C e 90% de umidade relativa por 4 a 8 horas ou a imersão em água quente a 80 °C, facilita a difusão uniforme da água por toda a geometria da peça. Os testes pós-condicionamento demonstram um aumento drástico na resistência ao impacto com entalhe em mais de 50% e um aumento no alongamento na ruptura, acompanhado por uma redução controlável de 15% a 25% na resistência à tração e no módulo de flexão — uma compensação que restaura a verdadeira tenacidade de engenharia do polímero.A comparação entre recozimento e condicionamento de umidade revela perfis funcionais distintos, porém complementares. O recozimento promove a perfeição cristalina e o alívio de tensões, mitigando diretamente a distorção térmica, a fissuração por tensão residual e a fluência a longo prazo. O condicionamento de umidade visa a plastificação e o aumento da tenacidade, solucionando problemas como falhas frágeis, baixa resistência ao impacto e erros de montagem induzidos pela umidade. Para componentes industriais de alta precisão sujeitos a cargas mecânicas e variações ambientais, a sequência ideal de pós-processamento requer recozimento antes do condicionamento de umidade. O alívio das tensões internas por meio de recozimento térmico, antes de levar o material ao equilíbrio de umidade, garante tanto a estabilidade morfológica quanto a tenacidade mecânica, proporcionando confiabilidade comprovada para aplicações de engenharia exigentes.Perguntas frequentes1. Qual é a sua quantidade mínima de encomenda (MOQ)?Para pedidos de amostras, recomendamos uma quantidade mínima de 5 kg para garantir a validade do teste.Para encomendas em grande quantidade, sugerimos que a quantidade mínima seja de 1000 kg; quanto maior a quantidade, menor o custo de envio.2. Sobre a amostra.Amostras com peso inferior a 5 kg são gratuitas, o custo do frete não está incluído.3. Sobre a qualidade.Possuímos certificação ISO9001 e equipamentos de teste de última geração para garantir que cada lote de produtos seja testado e qualificado antes da entrega.4. Sobre o prazo de entrega.Geralmente, as amostras podem ser enviadas em 3 a 5 dias, e os pedidos em grande quantidade podem ser enviados em 7 a 10 dias.5. Sobre a transação e o método de pagamento.Aceitamos os métodos de pagamento TT e LC, e as modalidades de negociação EXW, FOB, CIF e CNF.
LEIA MAIS
No campo da fabricação de plásticos de engenharia e em cenários de aplicação prática, compradores internacionais e operadores de moldagem por injeção frequentemente se deparam com defeitos de qualidade persistentes: componentes que apresentam alta precisão dimensional e acabamento superficial impecável imediatamente após a desmoldagem, muitas vezes sofrem empenamento, trincas de montagem ou fratura frágil durante testes de impacto após a entrega. Essa falha estrutural sutil geralmente decorre de tensões residuais congeladas geradas durante a moldagem e a forte natureza higroscópica intrínseca das resinas de poliamida (PA). Para poliamidas modificadas, incluindo fibra de vidro PA6 reforçadoEm sistemas PA66, retardantes de chama e reforçados, o ajuste dos parâmetros de injeção padrão raramente é suficiente para garantir a integridade estrutural. As etapas de pós-processamento — especificamente o recozimento e o condicionamento de umidade — são medidas de engenharia indispensáveis para eliminar tensões internas, estabilizar a morfologia cristalina e manter as propriedades mecânicas nominais sob condições reais de trabalho. Do ponto de vista da física de polímeros, a moldagem por injeção submete os polímeros fundidos a altas taxas de cisalhamento seguidas de resfriamento térmico rápido. Esse gradiente de temperatura drástico entre a camada externa e o núcleo interno impede que as cadeias poliméricas atinjam o equilíbrio termodinâmico, aprisionando tensões residuais de orientação significativas nos domínios amorfos. Simultaneamente, As poliamidas apresentam grupos amida polares (-CONH-) ao longo de sua cadeia principal, que formam fortes ligações de hidrogênio com a umidade ambiental. Peças moldadas a seco e sem condicionamento absorvem água ao longo do tempo, que atua como plastificante, reduzindo a temperatura de transição vítrea (Tg) da fase amorfa. Sem um condicionamento controlado de umidade, a absorção descontrolada de água ambiente induz expansão volumétrica irregular, deriva dimensional e fissuração prematura sob cargas mecânicas. O mecanismo térmico de recozimento baseia-se no fornecimento de energia para permitir a mobilidade dos segmentos em cadeias poliméricas congeladas, relaxando assim as tensões residuais e aperfeiçoando as estruturas cristalinas incompletas. Na prática, a faixa de temperatura ideal para o recozimento situa-se entre a temperatura de transição vítrea (Tg) do material e sua temperatura de fusão (Tm), tipicamente de 20 °C a 30 °C abaixo de Tm. Tomando como exemplo o PA66 reforçado com 30% de fibra de vidro (PA66+30%GF), um tratamento térmico eficaz requer uma temperatura sustentada de 140 °C a 160 °C durante 1 a 2 horas, seguida de um resfriamento lento e controlado em forno. A entrada térmica insuficiente não alivia a tensão de orientação, enquanto temperaturas excessivas ou resfriamento abrupto causam degradação térmica, oxidação superficial e tensões térmicas secundárias. A verificação quantitativa demonstra que Componentes reforçados com fibra de vidro, devidamente recozidos, apresentam variações dimensionais inferiores a 0,1% durante testes de ciclagem térmica, prevenindo eficazmente o aparecimento de fissuras por tensão tardia sob carga. Perguntas frequentes 1. Qual é a sua quantidade mínima de encomenda (MOQ)? Para pedidos de amostras, recomendamos uma quantidade mínima de 5 kg para garantir a validade do teste. Para encomendas em grande quantidade, sugerimos que a quantidade mínima seja de 1000 kg; quanto maior a quantidade, menor o custo de envio. 2. Sobre a amostra. Amostras com peso inferior a 5 kg são gratuitas, o custo do frete não está incluído. 3. Sobre a qualidade. Possuímos certificação ISO9001 e equipamentos de teste de última geração para garantir que cada lote de produtos seja testado e qualificado antes da entrega. 4. Sobre o prazo de entrega. Geralmente, as amostras podem ser enviadas em 3 a 5 dias, e os pedidos em grande quantidade podem ser enviados em 7 a 10 dias. 5. Sobre a transação e o método de pagamento. Aceitamos os métodos de pagamento TT e LC, e as modalidades de negociação EXW, FOB, CIF e CNF.
LEIA MAIS
Para manter as propriedades mecânicas de engenharia em taxas de reciclagem mais elevadas, A modificação da cadeia molecular e a compensação da compatibilização tornam-se essenciais. Para combater a quebra de cadeias causada por cisalhamento térmico e hidrólise, extensores de cadeia reativos — como bis-oxazolina ou compostos multifuncionais à base de epóxi — podem reagir rapidamente com os grupos carboxila e amino terminais das cadeias de náilon. Isso religa as cadeias poliméricas quebradas, restaura o alto peso molecular e aumenta a viscosidade da massa fundida. Testes empíricos demonstram que a adição de 0,5% a 0,8% de extensor de cadeia altamente ativo a um sistema PA66 + 30% GF contendo 20% de material reciclado aumenta a resistência ao impacto com entalhe em 15% a 22%, melhora consideravelmente a resistência da massa fundida e suprime eficazmente a exposição de fibras de vidro nas superfícies das peças.Além do alongamento e reforço da cadeia, a compensação antioxidante e anti-envelhecimento térmico é fundamental para garantir uma longa vida útil. Quando náilon modificado Quando o polímero sofre fusão secundária, o pacote antioxidante primário de fenol impedido e o pacote antioxidante secundário de fosfito são amplamente consumidos, tornando-o altamente vulnerável à degradação termo-oxidativa. A reposição de 0,2% a 0,4% de um pacote antioxidante composto, combinada com microquantidades de estabilizadores térmicos à base de cobre, captura os radicais livres gerados durante o processamento, interrompe a degradação induzida pela cadeia e previne a deterioração rápida da resistência ao envelhecimento térmico ao longo do ciclo de vida operacional do componente.Finalmente, A construção de um ciclo rastreável de testes de propriedades físicas e controle de qualidade é essencial para a implementação industrial. Ao comprar ou recircular internamente náilon modificado Para materiais reciclados, as fábricas devem realizar testes em lote para densidade, índice de fluidez, teor de cinzas (para classes reforçadas com fibra de vidro) e resistência ao impacto Charpy/Izod. Ao estabelecer parâmetros de referência para as propriedades físicas de diferentes proporções de mistura e ajustar as formulações de extensores de cadeia e estabilizadores com base em métricas de degradação em tempo real, os fabricantes podem transformar o uso de materiais reciclados, antes baseado em misturas empíricas e não refinadas, em um processo de engenharia controlável, reproduzível e refinado. Isso proporciona economia substancial nos custos de materiais, mantendo, ao mesmo tempo, padrões de qualidade rigorosos para uma fabricação sustentável.Perguntas frequentes1. Qual é a sua quantidade mínima de encomenda (MOQ)?Para pedidos de amostras, recomendamos uma quantidade mínima de 5 kg para garantir a validade do teste.Para encomendas em grande quantidade, sugerimos uma quantidade mínima de 1000 kg; quanto maior a quantidade, menor o custo de envio.2. Sobre a amostra.Amostras com peso inferior a 5 kg são gratuitas, o custo do frete não está incluído.3. Sobre a qualidade.Possuímos certificação ISO9001 e equipamentos de teste de última geração para garantir que cada lote de produtos seja testado e qualificado antes da entrega.4. Sobre o prazo de entrega.Geralmente, as amostras podem ser enviadas em 3 a 5 dias, e os pedidos em grande quantidade podem ser enviados em 7 a 10 dias.5. Sobre a transação e o método de pagamento.Aceitamos os métodos de pagamento TT e LC, e as modalidades de negociação EXW, FOB, CIF e CNF.
LEIA MAIS
No campo atual da moldagem por injeção e aplicações de plásticos de engenharia, a utilização adequada de náilon reciclado modificado — como o PA6 reciclado e PA66—evoluiu muito além de uma mera estratégia de redução de custos. Tornou-se um elemento central na sustentabilidade da cadeia de suprimentos e na gestão da pegada de carbono. No entanto, muitas empresas manufatureiras frequentemente se deparam com quedas abruptas de desempenho na produção prática. Problemas como perda repentina de resistência do produto durante a moldagem contínua, resistência insuficiente à fadiga, falha frágil de peças estruturais sob baixas temperaturas e severas estrias ou bolhas prateadas causadas por degradação hidrolítica são comuns. A causa principal não é a inutilização inerente do náilon reciclado, mas sim a falta de um conhecimento profundo sobre os mecanismos de degradação da cadeia molecular da poliamida durante o processamento térmico repetido, juntamente com a ausência de controles precisos da taxa de adição e de técnicas correspondentes de compensação de desempenho em nível molecular.Em cenários reais de engenharia, as resinas de nylon demonstram extrema sensibilidade à exposição térmica, às forças de cisalhamento mecânico e à umidade residual. Durante cada fusão térmica e passagem sob alto cisalhamento através da rosca de uma máquina de moldagem por injeção, as ligações amida ao longo da cadeia principal da poliamida enfrentam um risco significativo de clivagem, levando à redução do peso molecular e a uma distribuição de peso molecular mais ampla. Para nylon reciclado reforçado com fibra de vidro, o cisalhamento mecânico causa, adicionalmente, uma severa degradação do comprimento da fibra, onde o comprimento médio da fibra de vidro pode cair de 200-300 micrômetros para menos de 100 micrômetros, comprometendo diretamente as propriedades originais de tração e impacto do material. A mistura direta de altas porcentagens de material reciclado com resina virgem, sem um pré-tratamento rigoroso, resulta em uma aparência superficial ruim com fibras expostas, bem como em uma queda acentuada na resistência à fadiga interna, prejudicando seriamente a estabilidade da qualidade do produto.Estabelecer padrões confiáveis para o uso náilon recicladoO pré-requisito fundamental é uma compreensão precisa da evolução das propriedades durante o reprocessamento. Análises termogravimétricas e testes de índice de fluidez (MFR) revelam que, à medida que as iterações de reciclagem aumentam ou as proporções de material moído se elevam, o MFR aumenta de forma não linear, refletindo a quebra das cadeias moleculares e a perda de viscosidade. Além disso, os grânulos reciclados absorvem a umidade ambiente rapidamente durante o armazenamento. Se não forem submetidos a uma secagem rigorosa com dessecante antes do processamento, a umidade residual desencadeia hidrólise severa em altas temperaturas, rompendo rapidamente as cadeias poliméricas. Portanto, o estabelecimento de um protocolo rigoroso de pré-secagem para manter o teor de umidade estritamente abaixo de 0,1% (idealmente abaixo de 0,05%) dentro da tremonha serve como base indispensável para o funcionamento de qualquer método de compensação de desempenho.Com relação às proporções de adição, a experiência em engenharia e os dados empíricos demonstram que não existe uma "proporção áurea" universal. Em vez disso, As proporções devem ser categorizadas com base nos requisitos da aplicação final, nas demandas de carga estrutural e na dinâmica de preenchimento do molde. Para peças não estruturais ou componentes industriais com padrões estéticos mínimos, as proporções de material reciclado podem atingir 25% a 30%, onde a resistência à tração e o módulo de flexão geralmente permanecem em torno de 85% a 90% dos níveis do material virgem. No entanto, para componentes estruturais de precisão sujeitos a cargas dinâmicas, alto impacto ou alta fadiga, a taxa de reciclagem deve ser estritamente limitada a 10% a 15%. Exceder 30% de conteúdo de material reciclado frequentemente induz uma queda catastrófica no alongamento na ruptura e na resistência ao impacto com entalhe, enquanto a reologia da massa fundida torna-se altamente instável, levando à alternância de rebarbas e falhas de injeção durante a moldagem por injeção.Perguntas frequentes1. Qual é a sua quantidade mínima de encomenda (MOQ)?Para pedidos de amostras, recomendamos uma quantidade mínima de 5 kg para garantir a validade do teste.Para encomendas em grande quantidade, sugerimos uma quantidade mínima de 1000 kg; quanto maior a quantidade, menor o custo de envio.2. Sobre a amostra.Amostras com peso inferior a 5 kg são gratuitas, o custo do frete não está incluído.3. Sobre a qualidade.Possuímos certificação ISO9001 e equipamentos de teste de última geração para garantir que cada lote de produtos seja testado e qualificado antes da entrega.4. Sobre o prazo de entrega.Geralmente, as amostras podem ser enviadas em 3 a 5 dias, e os pedidos em grande quantidade podem ser enviados em 7 a 10 dias.5. Sobre a transação e o método de pagamento.Aceitamos os métodos de pagamento TT e LC, e as modalidades de negociação EXW, FOB, CIF e CNF.
LEIA MAIS
O teste de teor de cinzas (ISO 3451-1) serve como ferramenta de verificação direta das proporções de carga de enchimento em formulações de poliamida reforçadas, com carga mineral ou retardantes de chama. O aquecimento de amostras dentro de um forno mufla de alta temperatura (tipicamente de 600 °C a 800 °C) queima completamente a matriz orgânica de náilon, deixando para trás resíduos inorgânicos como fibra de vidro, fibra de carbono, talco ou retardantes de chama inorgânicos. Para compostos reforçados com vidro, como PA66 GF30A variação aceitável de cinzas deve permanecer dentro de tolerâncias estreitas. Uma leitura de cinzas significativamente abaixo da especificação compromete a rigidez estrutural e a Temperatura de Deflexão Térmica (HDT). O excesso de cinzas aumenta a densidade do material e o custo de aquisição, além de elevar a viscosidade da massa fundida, acelerar o desgaste da rosca e degradar a resistência ao impacto. A validação empírica se estende ainda à inspeção microscópica do resíduo calcinado: se as fibras de vidro residuais parecerem trituradas em pó fino, o material sofreu cisalhamento destrutivo durante a extrusão em rosca dupla. Mesmo que a porcentagem total de cinzas pareça correta, o comprimento curto das fibras retidas degrada severamente a resistência ao impacto e a vida útil à fadiga. Desempenho mecânico Os testes nunca devem se basear apenas na resistência à tração estática, mas devem incorporar uma avaliação abrangente de acordo com as normas ISO 527 (tração), ISO 178 (flexão) e ISO 179/180 (impacto), diferenciando explicitamente entre os estados Dry-As-Mold (DAM) e condicionado por umidade. A adesão interfacial entre os materiais de enchimento inorgânicos e a matriz de poliamida determina o verdadeiro desempenho mecânico. Quando os agentes de acoplamento de silano falham ou se dispersam de forma irregular, as fibras de vidro se desprendem da matriz sob tensão, em vez de transferirem as cargas de tração, o que leva à redução do alongamento na ruptura e à resistência ao impacto com entalhe abaixo do padrão. Na prática da engenharia, os testes de impacto com entalhe Izod ou Charpy demonstram excepcional sensibilidade na detecção de concentradores de tensão internos e baixa compatibilidade de fases. Por exemplo, graus de náilon altamente retardantes de chama que sofrem com o eflorescência de aditivos de pequenas moléculas ou cristalização excessiva apresentam quedas acentuadas na tenacidade ao impacto com entalhe — um defeito oculto, imperceptível em testes de tração padrão, que inevitavelmente leva à falha por encaixe frágil durante a montagem. A construção de um protocolo eficaz de Controle de Qualidade de Entrada (IQC) requer a combinação desses três métodos de avaliação em um ciclo fechado, em vez de analisá-los isoladamente. Ao receber amostras de produção, os inspetores devem realizar testes rápidos de cinzas para verificar a carga de enchimento e descartar erros de formulação. Em seguida, testes de resistência à compressão em condições controladas de umidade avaliam a degradação da cadeia polimérica e a consistência da janela de processamento. Finalmente, testes mecânicos de tração e impacto com entalhe em corpos de prova secos validam o desempenho do agente de acoplamento e a tenacidade da matriz. Esse processo de verificação em três etapas — que combina verificação de enchimento, verificação da integridade da cadeia molecular e testes mecânicos destrutivos — permite que compradores internacionais e fabricantes subsequentes identifiquem materiais degradados, fibras de vidro excessivamente cisalhadas ou acoplamento interfacial inadequado antes que as resinas entrem na máquina de moldagem por injeção, eliminando recalls de lotes e construindo uma confiança comercial duradoura baseada em dados técnicos sólidos. Perguntas frequentes 1. Qual é a sua quantidade mínima de encomenda (MOQ)? Para pedidos de amostras, recomendamos uma quantidade mínima de 5 kg para garantir a validade do teste. Para encomendas em grande quantidade, sugerimos uma quantidade mínima de 1000 kg; quanto maior a quantidade, menor o custo de envio. 2. Sobre a amostra. Amostras com peso inferior a 5 kg são gratuitas, o custo do frete não está incluído. 3. Sobre a qualidade. Possuímos certificação ISO9001 e equipamentos de teste de última geração para garantir que cada lote de produtos seja testado e qualificado antes da entrega. 4. Sobre o prazo de entrega. Geralmente, as amostras podem ser enviadas em 3 a 5 dias, e os pedidos em grande quantidade podem ser enviados em 7 a 10 dias. 5. Sobre a transação e o método de pagamento. Aceitamos os métodos de pagamento TT e LC, e as modalidades de negociação EXW, FOB, CIF e CNF.
LEIA MAIS
Nos processos de moldagem por injeção e extrusão de plásticos de engenharia de alto desempenho, a estabilidade entre lotes de náilon modificado (como, por exemplo, PA6 ou PA66 reforçado com fibra de vidro e graus retardantes de chamaA qualidade da fusão influencia diretamente os rendimentos de produção e a confiabilidade das peças a longo prazo. As equipes de compras que analisam as Fichas Técnicas (FT) fornecidas pelos fornecedores frequentemente se deparam com o dilema de "parâmetros conformes no papel, mas fissuras estruturais durante a montagem" ou "severas flutuações no fluxo de fusão na máquina". As fichas técnicas padrão de fábrica geralmente refletem as propriedades máximas de corpos de prova específicos, medidas em condições ideais de secagem, o que não expõe riscos ocultos, como diluição de resina reciclada, degradação térmica por cisalhamento em extrusoras de dupla rosca ou dispersão irregular de retardante de chama. Estabelecer uma estrutura robusta de controle de qualidade de matérias-primas exige ir além da dependência de dados básicos de resistência à tração. Os compradores devem integrar a taxa de fluidez (MFR), a análise quantitativa de cinzas e os testes mecânicos multidimensionais para avaliar os materiais em termos de integridade da cadeia polimérica, proporção de carga inorgânica e coesão microestrutural.A taxa de fluidez (MFR, do inglês Melt Flow Rate) serve como o barômetro mais sensível para avaliar o histórico térmico e a distribuição de massa molecular em compostos de náilon modificados. As resinas de poliamida são inerentemente higroscópicas; se os grânulos de plástico não forem completamente secos antes da fusão, a umidade ambiente desencadeia uma degradação hidrolítica agressiva sob temperaturas elevadas. Essa quebra de cadeia reduz drasticamente o peso molecular e se manifesta como uma leitura de índice de fluidez (MFR) anormalmente alta. Durante os testes padrão, de acordo com as normas ISO 1133 ou ASTM D1238, a umidade da amostra deve ser reduzida para menos de 0,05% antes da medição da massa de extrusão sob parâmetros específicos de temperatura e carga (como 275 °C / 2,16 kg para PA66). Um pico no MFR superior a 20% em relação à fórmula de referência geralmente indica a presença de material reciclado submetido a múltiplos ciclos de aquecimento ou cisalhamento excessivo da rosca, quebrando as cadeias poliméricas. Por outro lado, um MFR anormalmente baixo sugere reações secundárias de reticulação ou dosagem excessiva de extensores de cadeia. Essas anomalias de fluxo correlacionam-se diretamente com a formação de rebarbas ou falhas de injeção durante o processamento, servindo como alertas precoces para tensões internas residuais e falhas prematuras por fluência.Perguntas frequentes1. Qual é a sua quantidade mínima de encomenda (MOQ)?Para pedidos de amostras, recomendamos uma quantidade mínima de 5 kg para garantir a validade do teste.Para encomendas em grande quantidade, sugerimos uma quantidade mínima de 1000 kg; quanto maior a quantidade, menor o custo de envio.2. Sobre a amostra.Amostras com peso inferior a 5 kg são gratuitas, o custo do frete não está incluído.3. Sobre a qualidade.Possuímos certificação ISO9001 e equipamentos de teste de última geração para garantir que cada lote de produtos seja testado e qualificado antes da entrega.4. Sobre o prazo de entrega.Geralmente, as amostras podem ser enviadas em 3 a 5 dias, e os pedidos em grande quantidade podem ser enviados em 7 a 10 dias.5. Sobre a transação e o método de pagamento.Aceitamos os métodos de pagamento TT e LC, e as modalidades de negociação EXW, FOB, CIF e CNF.
LEIA MAIS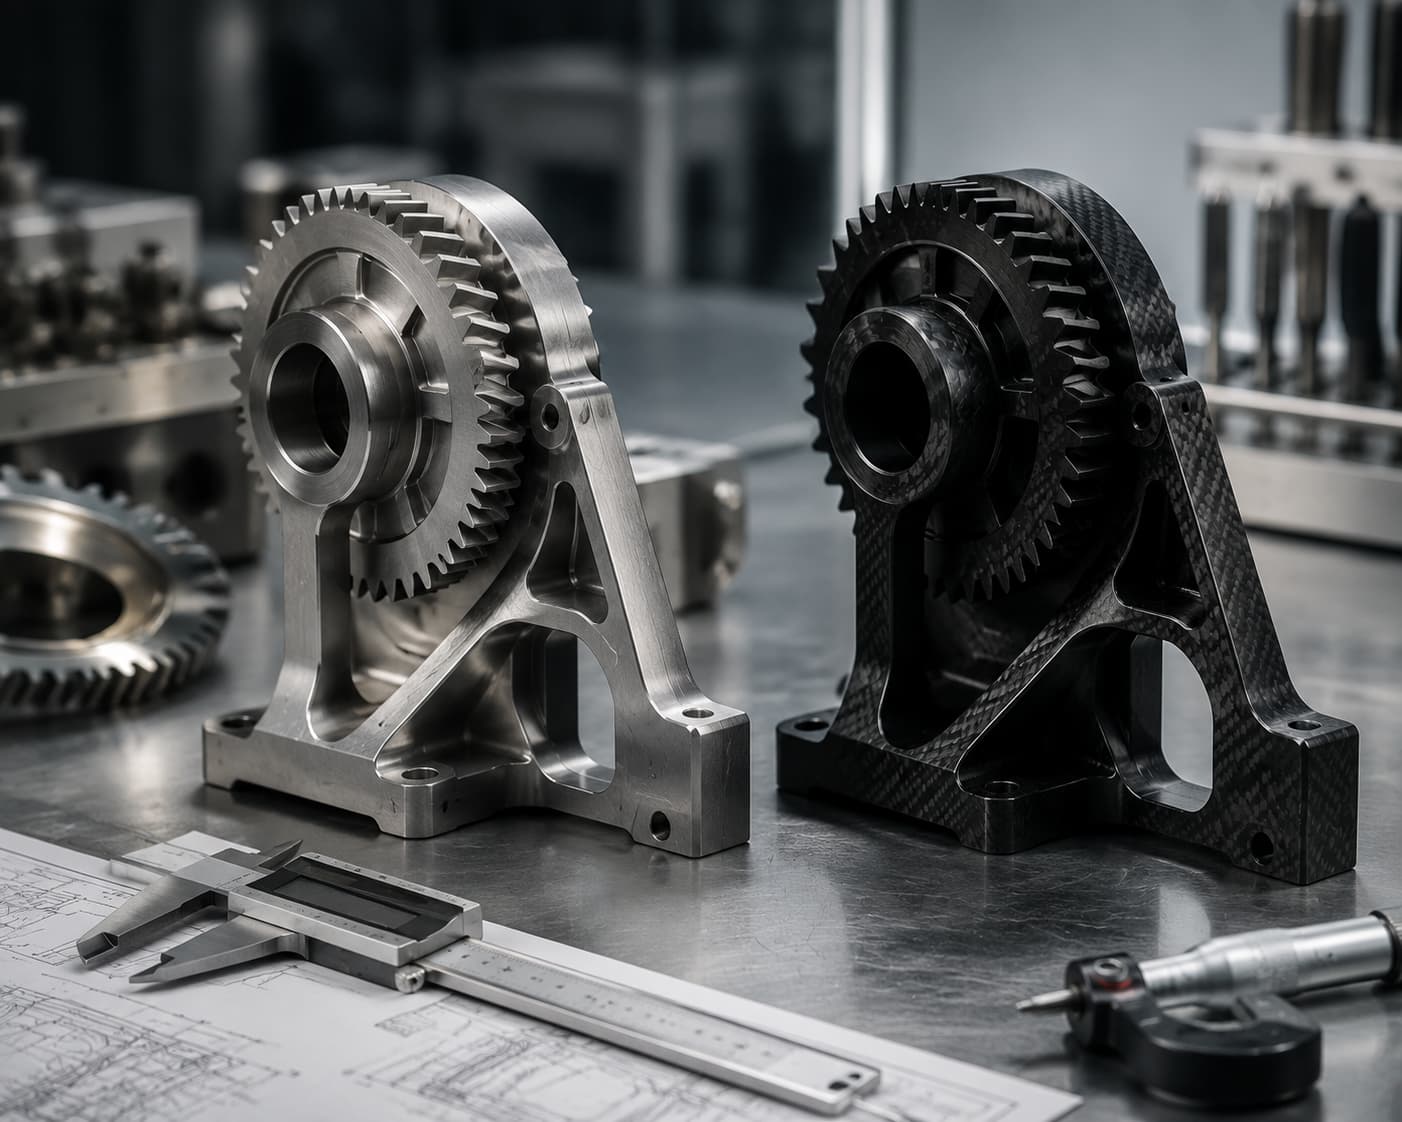
Os ambientes operacionais e as propriedades físicas secundárias geralmente determinam a aprovação final dos materiais. Além das propriedades mecânicas estáticas, o comportamento de fricção, a dissipação térmica e a anisotropia desempenham papéis decisivos. As fibras de vidro são abrasivas e isolantes elétricas; sob fricção de alta velocidade ou vibração cíclica, as fibras expostas podem acelerar o desgaste nas superfícies metálicas em contato e gerar carga estática. A fibra de carbono oferece lubrificação intrínseca, condutividade elétrica e dissipação térmica. náilon reforçado com fibra de carbono As fibras de carbono se destacam em engrenagens sem lubrificação, mancais dinâmicos e carcaças à prova de explosão, onde a dissipação estática e a transferência de calor são cruciais. No entanto, durante a moldagem por injeção, as fibras de carbono apresentam uma orientação induzida pelo fluxo mais acentuada do que as fibras de vidro, resultando em anisotropia pronunciada. Sem um sistema de alimentação otimizado e uma análise de empenamento, a contração não uniforme pode desencadear concentração de tensão interna e distorção dimensional.A avaliação de custos exige uma mudança de foco, passando do preço da matéria-prima por quilograma para o custo total por peça e a eficiência do sistema como um todo. O preço dos compostos de nylon modificados com fibra de carbono pode ser de 4 a 8 vezes maior do que o de poliamidas equivalentes com fibra de vidro. Essa diferença inicial de custo muitas vezes desencoraja as equipes de compras. No entanto, em sistemas de propulsão automotiva, atuadores de robôs, estruturas de drones e máquinas têxteis de alta velocidade, a redução de peso diminui diretamente a carga do motor e o consumo de energia, ao mesmo tempo que aprimora a resposta dinâmica. Além disso, a substituição de peças usinadas de alumínio ou metal fundido por peças moldadas em uma única etapa... CF-nylon Elimina a necessidade de usinagem CNC secundária, rebarbação e tratamento de superfície. Ao considerar a redução do consumo de energia operacional e a consolidação do processo, os altos custos iniciais do material reforçado com fibra de carbono são frequentemente compensados ao longo do ciclo de produção. Para gabinetes de alto volume, rotores de bombas e carcaças de ferramentas elétricas, onde o espaço não é limitado e a relação custo-benefício é fundamental, o nylon reforçado com fibra de vidro continua sendo a opção mais prática.
LEIA MAIS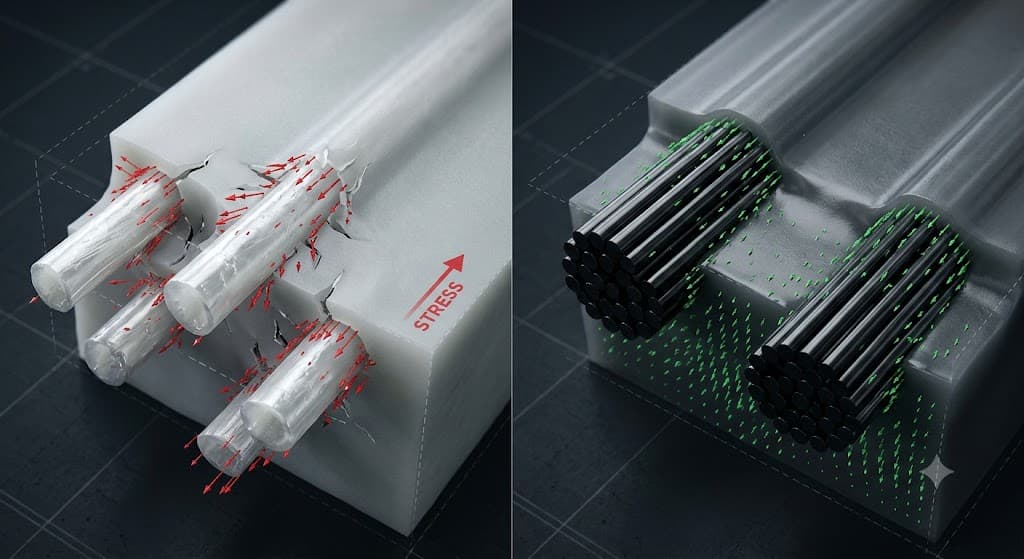
Selecionando entre fibra de vidro (GF) e náilon modificado reforçado com fibra de carbono (CF) é, em última análise, uma questão de equilíbrio tático entre exigências mecânicas e custo total dos componentes ao longo de sua vida útil. Engenheiros e especialistas em compras enfrentam atritos constantes: Maximizar a integridade mecânica, atingindo simultaneamente a meta de redução de peso sem ultrapassar os limites de custo unitário. Como principais materiais de reforço para poliamidas, a fibra de vidro (GF) e a fibra de carbono (CF) exibem propriedades microestruturais únicas que determinam o desempenho macroscópico final. A fibra de vidro continua sendo a escolha padrão para componentes estruturais devido à sua alta relação custo-benefício e ganhos de resistência confiáveis. Por outro lado, a fibra de carbono oferece resistência específica extrema, baixa densidade e propriedades tribológicas e eletrostáticas únicas, tornando-a indispensável para aplicações de alta precisão e redução de peso. Para escolher o material ideal, é necessário mapear os parâmetros mecânicos em relação à tensão operacional, ao contexto ambiental e aos custos totais de fabricação.Do ponto de vista microestrutural, GF e CF modificam as matrizes de nylon através de interfaces mecânicas distintas. As fibras de vidro aumentam o módulo de tração e flexão por meio da transferência de tensão de cisalhamento interfacial. Uma PA66 padrão reforçada com 30% de fibras de vidro eleva a resistência à tração para a faixa de 160–180 MPa, ao mesmo tempo que melhora significativamente a resistência à fluência e a temperatura de deflexão térmica sob carga. No entanto, a densidade do vidro bruto (~2,54 g/cm³) eleva a densidade do composto para cerca de 1,35–1,45 g/cm³, introduzindo massa indesejada em subconjuntos críticos em termos de peso. Em contraste, fibra de carbono A densidade de fibras (~1,75–1,80 g/cm³) mantém o composto final mais leve (1,25–1,35 g/cm³). Fundamentalmente, a fibra de carbono (FC) proporciona um módulo específico superior: um PA66 reforçado com 30% de FC atinge regularmente uma resistência à tração superior a 220–250 MPa, com um módulo de flexão 1,5 vezes maior que o de alternativas sem fibra de vidro. Esse desempenho permite o afinamento da parede estrutural, possibilitando um efeito cumulativo de redução de peso por meio da combinação da redução da densidade do material e da otimização geométrica.
LEIA MAIS